Upphitun skilvirkni & árangur
Innleiðsluhitun byggir á hvirfilstraumum og húðáhrifum til að hita vinnustykkið. Rúmfræði spólu mótar beint segulsviðsdreifingu-, sem aftur stjórnar einsleitni hitunar. Hringlaga-rörspólur, takmarkaðar af -beygjutakmörkum röra, framleiða oft ójöfn svið.
Aukaframleiðsla gerir kleift að-laga, ferningslaga og fullkomlega sérsniðna þversniða-þversnið sem bæta flæðisstyrk á vinnusvæðinu. Í viðskiptavinaprógrammum okkar og innri viðmiðum, bæta bjartsýni AM spólu rúmfræði venjulega hitunarnýtni um 10–25% samanborið við sambærilega lóðaðar-rörspólur, með mælanlegum ávinningi í einsleitni hitunar og hitauppstreymi-tíma.
Árangurssamanburður
|
Parameter |
Hefðbundin koparspóla |
3D-Prentað innleiðsluspóla |
Dæmigerð framför |
|
Hitajafnleiki (hámark-til-hámarks ΔT) |
±15–20% |
±5–10% |
≈50–70% lækkun |
|
Yfirborðsaflþéttleiki (kW/cm²) |
0.5–2 |
1–4 |
Allt að 2× hærri |
|
Orkunýtni kerfisins |
60–75% |
75–88% |
+10–15 stig |
|
Endingartími spólu (varmalotur) |
Grunnlína |
≈2× grunnlína |
Allt að 2× lengur |
Samanburður fer eftir rúmfræði vinnustykkisins, tíðni og vinnulotu. Afl-þéttleikasvið endurspegla dæmigerða yfirborðs-herðingarskyldu; gildi verða að vera endur-staðfest fyrir hvert forrit með rafsegulhermi.
Kælingargeta
Hár-aflspólur dreifa umtalsverðum ohmskum hita í koparnum sjálfum. Án fullnægjandi kælingar mýkist koparinn, einangrun brotnar niður og spólan bilar. Hefðbundnar lóðaðar eða vafnar spólur treysta á beinar eða einfaldlega-beygðar slöngur, sem skilja eftir ójafnt flæði og heita reiti.
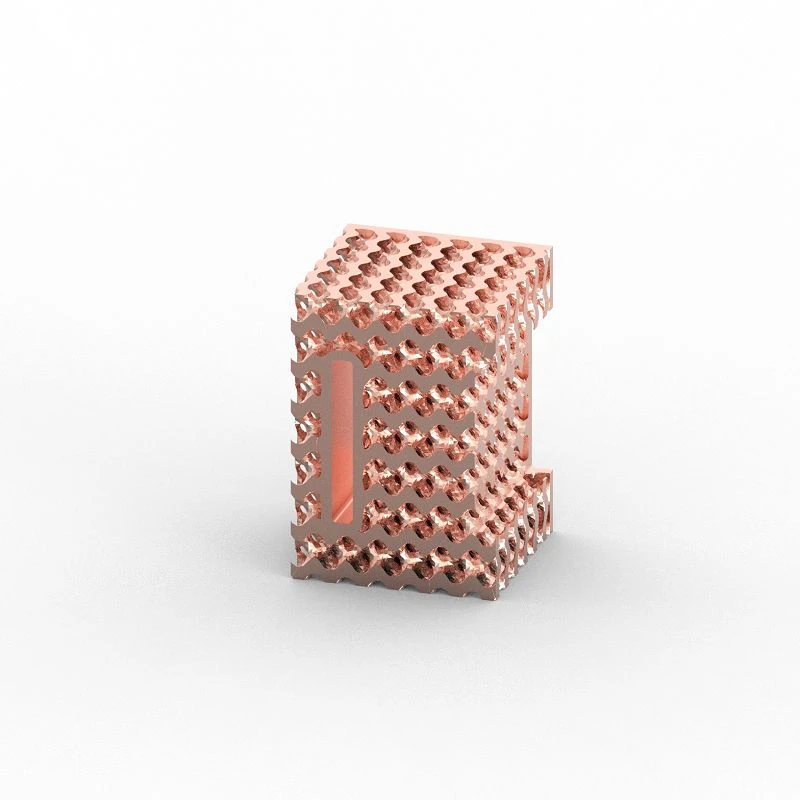
3D-prentaðar örvunarspólurnota samræmdar kælirásir sem fylgja útlínu hitaflatarins. Þetta setur kælivökva þar sem hiti safnast fyrir, bætir hitastýringu og styður viðvarandi meiri-afl.
Dæmigerð kælingarmöguleikar:
Lágmarks-sjálfbærandi þvermál kælirásar: ~1,5 mm
Bjartsýni vatnsrennslis og rásarleiðar fyrir samræmda hitaútdrátt
Spólu-yfirborðshitaminnkun um 20–50 gráður samanborið við sambærilega lóðaðar spólur við jafnt álag (háð rúmfræði-)
Samanburður á kælingu
|
Eiginleiki |
Hefðbundið brazed koparrör |
3D-Prentað innleiðsluspóla |
|
Rásar rúmfræði |
Bein eða einfaldlega boginn |
Í samræmi við hitaflöt |
|
Sameiginlegur talningur |
Margar lóðaðir samskeyti (lekahætta) |
Einlita - engin innri samskeyti |
|
Flæðisjafnvægi |
Ójafnt |
Bjartsýni með uppgerð |
|
Þjónustulíf |
Grunnlína |
≈2× grunnlína (dæmigert) |
CFD uppgerð og hitamyndagerð staðfesta stöðugt kælingu kostinn, og hönnunarhæfi fylgir ASTM og ISO aðferðum sem eiga við um hitastjórnunarkerfi.
Efniseiginleikar
Við notum fyrst og fremst hreinan kopar (meira en eða jafnt og 99,9% Cu) fyrir innleiðsluspólur. Eftir -eftirvinnslu nær rafleiðni 95–98% IACS - nálægt unnum kopar. Varmaleiðni (~390 W/m·K) styður skilvirka hitaleiðni, en lágt viðnám varðveitir framleiðsluvirkni.
Efnissamanburður
|
Eign |
Hreint kopar (3D prentað) |
Beryllíum kopar (BeCu) |
CuCrZr álfelgur |
Brass (venjulegt) |
|
Rafleiðni (% IACS) |
95–98% |
15–45% |
75–85% |
26–28% |
|
Varmaleiðni (W/m·K) |
~390 |
~105–230 |
~320 |
~109–121 |
|
Togstyrkur (MPa, eftir-unninn) |
200–260 |
410–1380 |
300–500 |
310–550 |
|
Hentar best fyrir spólur |
Hæsta skilvirkni |
Hár styrkur |
Styrkur + leiðni |
Minni kostnaður |
Eins og-prentaður getur hreinn kopar sýnt hærri togstyrk (~300–350 MPa) en minni leiðni og sveigjanleika; gildin hér að ofan eru fyrir HIP + glæðu afhendingarskilyrði sem mælt er með fyrir flestar spólunotkun.
Pure copper remains the preferred coil material when peak heating efficiency is required. With HIP and annealing, AM copper density reaches >99,5%, og frammistaða nálgast það sem unnu kopar.
Hönnunargeta
Þrívíddar-prentaðar örvunarspólur styðja gríðarlega rúmfræðilega flókið: staka-beygju, fjöl-beygju, þyrillaga, breytilega þversnið- og samþætta samræmda kælingu - allt í einum einlitum hluta.
Helstu kostir umfram hefðbundna framleiðslu:
Útrýming innri lóða samskeyti - minnkaði hættu á leka og bætti vélrænni heilleika
Staðfræði-bjartsýni form fyrir betri segulsviðsmótun-
Fullur DFM stuðningur þar á meðal FEA rafsegul- og hitauppgerð
Tæknilegar upplýsingar:
Málnákvæmni: ±0,1 mm á dæmigerðum eiginleikum
Lágmarks veggþykkt: 0,4 mm
Lágmarksþvermál innri kælirásar: 1,5 mm
3D prentunarferli fyrir innleiðsluspólur
|
Ferli |
Besta notkunartilfelli |
Skýringar |
|
Laser Powder Bed Fusion (LPBF) |
Mesta-nákvæmni lítillar til meðalstórra spóla |
Besta upplausn og ströngustu vikmörk; æskilegt fyrir ör-rafeindaspólur |
|
Binder Jetting (BJT) |
Flókin innri kæling, miðlungs-framleiðsla |
Gott jafnvægi á yfirborðsáferð og innri-flækju rásar; krefst sintunar |
|
Stýrð orkuútfelling (DED) |
Stórar spólur eða viðgerðir á-verðmætum samsetningum |
Hátt útfellingarhraði; tilvalið fyrir klæðningu og viðgerðir á íhlutum |
Tilmæli:Fyrir flestar iðnaðarherðingar- og lóðaspólur býður LPBF í hreinum kopar upp á bestu samsetningu leiðni, innri-rásargæða og víddarstýringar. Sprauta bindiefnis er aðlaðandi þegar framleiðslumagn og flókið rás eru bæði mikil.
Eftir-vinnsla fyrir afköst spólu
Eins og-prentað ástand er upphafspunktur. Til að láta AM virkjunarspólur lifa af iðnaðarhita-meðhöndlunarumhverfi, notum við fjöl-eftirvinnslu-vinnuflæði:
Vacuum Sintering (aðeins BJT) -Ná fullum þéttleika og miða IACS leiðni eftir að bindiefni brennur út.
Hot Isostatic Pressing (HIP) -Lokar leifar af microporosity; bætir þéttleika og þreytulíf.
Vetni eða óvirkt-loftloftsglæðing -Léttir álagsleifar og endurheimtir sveigjanleika, dregur úr sprunguhættu við hitauppstreymi.
Nákvæm CNC vinnsla -Herðir vikmörk á mikilvægum pörunarflötum, venjulega í ±0,01 mm.
Yfirborðsmeðferð -Silfurhúðun til að draga úr-áhrifatapi á húð við há tíðni, eða rafmagnslaus nikkelhúðun fyrir tæringarþol í erfiðu kælandi-vatnsumhverfi.
Sérsníðaþjónusta
Við bjóðum upp á sérsniðna-til-lokaþjónustu fyrir koparspólu:
- Kröfuumræða og hugmyndaþróun
- DFM endurskoðun með rafsegul- og hitauppgerð
- 3D prentun í hreinum kopar
- Eftir-vinnsla (HIP, glæðing, vinnsla, yfirborðsfrágangur)
- Skoðun, prófun og afhending með samræmisvottorð og víddarskýrslur
Sérstillingarvalkostir eru:
▲ Ytri mál, snúningsfjöldi, þversniðssnið.-
▲ Samræmd kæling-rásarskipulag og tengingartegundir (þráður, flans, hraðtenging-)
▲ Yfirborðsfrágangur og málun
Leiðslutími:5–10 virkir dagar fyrir staðlaða hönnun; 10–15 virkir dagar fyrir mjög sérsniðnar spólur. Lágmarks pöntunarmagn: 1 stk.
Niðurstöður vallarins
♦ Bifreiðahylki:EV Tier-1 birgir skipti um lóðaða samsetningu fyrir einlita AM spólu okkar til að herða gír, stytta hringrásartíma um ~12% og fjarlægja lekapunkta við lóðaðar samskeyti.
♦ Aerospace umsókn:Sérsniðin-prófílspóla fyrir hverfla-hlaða lóða náði upphitun einsleitni innan ±5% yfir vinnusvæðið í prófunum viðskiptavina.
Niðurstöður reitsins eru -áætlunarsértækar og eru háðar rúmfræði vinnustykkisins, tíðni og vinnslustýringum; við endurtökum hæfisferlið fyrir hverja nýja umsókn frekar en að tryggja sömu tölur í öðru kerfi.
Algengar spurningar
maq per Qat: 3d prentaðar virkjunarspólur, Kína 3d prentaðar virkjunarspólur framleiðendur, birgjar, verksmiðja