Þú hefur verið þarna áður. Ný frumgerð kemur til baka frá vélaverkstæðinu og það fyrsta sem verkfræðingateymið þitt gerir er ekki að fagna - heldur að athuga hvort það passi. Er svigurinn í röð? Rennur húsið sæti að móthlutanum? Oftar en nokkur myndi vilja er svarið „næstum“ og „næstum“ þýðir aðra umferð endurvinnslu, aðra tveggja-vikna bið og enn eina seinkun á þróunartímalínunni þinni.
Þetta er hljóðláti kostnaðurinn sem mörg bílateymi taka á sig án þess að setja nokkurn tíma tölu á hann. Sérhver auka frumgerðarlota er ekki bara tímasetningarvandamál - heldur sóun á efni, sóun á vélartíma og hönnunarendurskoðun ýtt lengra á veginum. Eftir því sem farartæki verða flóknari, sérstaklega með breytingunni í átt að rafdrifnum drifrásum og skynjara-pakkuðum ADAS-kerfum, eru hlutar ekki lengur einfaldar kubbar með gat borað í gegnum þá. Þeir eru bognir, hornaðir og fullir af einkennum á hverju andliti. Og það er einmitt þar sem mikið af hefðbundnum vinnsluaðferðum byrjar að berjast.
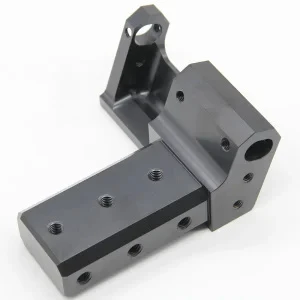
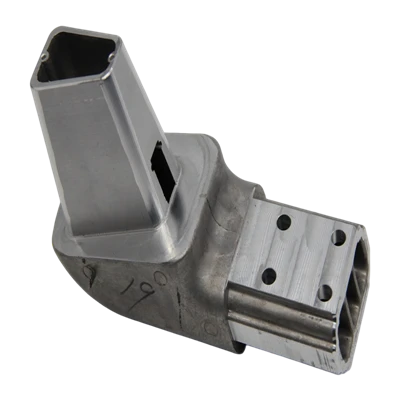
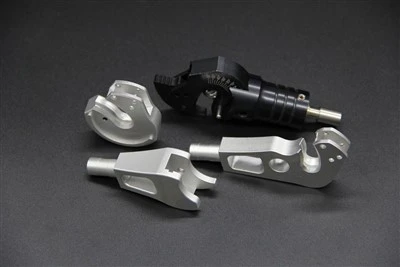
Þetta er þar5 ása mölunarhlutiframleiðslan á sér orðspor. Í stað þess að snúa við og endur-klemma hluta margsinnis til að ná til hvers yfirborðs, getur 5-ása vél nálgast vinnustykkið frá næstum hvaða sjónarhorni sem er í einni uppsetningu. Fyrir frumgerð bíla, þar sem nákvæmni og endurtekningarnákvæmni skiptir ekki síður miklu máli og hraði, kemur sá munur fram strax - í þrengri vikmörkum, hreinni yfirborði og frumgerðum sem í raun passa við CAD líkanið í fyrsta skipti.
Af hverju verður erfiðara að véla frumgerðir bifreiða
Nútíma bílavarahlutir eru bara ekki í laginu eins og þeir voru áður. Mótorhús fyrir rafbíla, inntaksgreinir, skynjarafestingar, rafhlöðuhlífaríhlutir - þessir hlutar sameina venjulega samsettar línur, hornboga og djúpa vasa á fleiri en einu fleti. Hluti sem áður var einföld krappi hefur nú festingareiginleika á þremur mismunandi planum.
Þessi rúmfræðilega margbreytileiki rekst á þróunarhraða sem heldur áfram að þjappast saman. OEMs og Tier 1 birgjar eru undir stöðugum þrýstingi til að stytta löggildingarlotur, sem þýðir að frumgerðabúðir fá ekki lengur þann lúxus að hægt er að-margþrepa ferlum. Frumgerð sem tekur þrjár aðskildar uppsetningar á 3-ása kvörn er ekki bara hægari - hverri endur-klemma kynnir smá staðsetningarvillu. Leggðu saman tvö eða þrjú endurfestingarþrep og þessar litlu villur blandast saman í hluta sem er utan umburðarlyndis þar sem það skiptir mestu máli: á pörunarflötunum.
Það er venjulega þegar frumgerð er hafnað í samsetningu, ekki vegna þess að efnið var rangt eða hönnunin var gölluð, heldur vegna þess að vinnsluferlið sjálft gat ekki haldið rúmfræðinni saman í mörgum uppsetningum. Þetta er ferlivandamál, ekki hönnunarvandamál - og það er vandamál sem flókin rúmfræðifræsing á einum vettvangi er smíðuð til að leysa.
Hvað 5-ása vinnsla gerir í raun og veru öðruvísi
Hugsaðu um þetta á þennan hátt: 3-ása fræsa getur aðeins fært skurðarverkfærið upp, niður, til vinstri og hægri - eins og mjög nákvæm borvél. Til að ná hornuðu andliti þarftu að losa hlutann líkamlega, snúa honum og klemma hann aftur. Hvert og eitt þessara skrefa er tækifæri fyrir hlutinn til að breytast, jafnvel lítillega.
5-ása vél bætir við tveimur snúningsásum, þannig að skurðarhausinn - eða borðið sem heldur hlutnum - getur hallað og snúist á meðan verkfærið er enn tengt. Í reynd þýðir það að hluti með eiginleika á fimm eða sex hliðum er oft hægt að klára í einni uppsetningu, án þess að vera nokkru sinni losaður.
Fyrir frumgerðavinnu bætist hagnýtur munur hratt upp:
Færri uppsetningar - Flestir flóknir hlutar fara úr 3-4 klemmuaðgerðum niður í eina
Hert umburðarlyndi - engin endur-festing þýðir engin staflað staðsetningarvilla
Betri yfirborðsáferð á bogadreginni rúmfræði - verkfærið helst í ákjósanlegu skurðarhorni í stað þess að jafna það með kúlu-endafressu í bröttu horni
Hraðari afgreiðsla - minni handvirk endur-uppsetningartími á milli aðgerða
|
3-ása vinnsla |
5-ása vinnsla |
|
|
Dæmigert uppsetningar fyrir flókið krappi |
3-4 |
1 |
|
Uppsöfnuð þoláhætta |
Hærra (hver re-klemma bætir við villu) |
Neðri (einn viðmiðunarpunktur) |
|
Yfirborðsáferð á hyrndum/sveigðum flötum |
Þarf oft aukafrágang |
Hægt að ná í aðalpassanum |
|
Hentar best fyrir |
Einföld, að mestu flöt rúmfræði |
Margir-flatir, hornaðir eða bognir hlutar |
Þetta er í raun kjarninn í hvers vegna5-ása CNC vinnsluhlutarhafa orðið sjálfgefið val fyrir allt umfram einfaldasta festinguna eða spacer í frumgerð bíla. Þetta snýst ekki um að ferlið sé "þróaðra" vegna þess - heldur um að útrýma því tiltekna skrefi sem veldur flestum höfnun frumgerða.
Raunveruleg áhrif á afgreiðslutíma frumgerða
Framleiðslurannsóknir á minnkun uppsetningar hafa stöðugt bent til þess að ekki-skera tíma - klemma, stilla, breyta verkfærum á milli aðgerða - sem einn stærsti falinn þátturinn í heildarafgreiðslutíma á flóknum hlutum, sem oft er stærri hluti af heildarferlistímanum en raunverulegur skurður sjálfur. Að skera það niður úr mörgum uppsetningum í eina sparar ekki bara síðdegi á verslunargólfinu. Í dæmigerðu bílafrumgerðaforriti sem keyrir þrjár eða fjórar hönnunarendurtekningar, getur rakstur frídaga í hverri lotu þýtt vikur frá heildarstaðfestingartímalínunni.
Það er svona samsett áhrif sem koma fram á dagskrá, ekki bara skilvirkniskýrslu á verkstæði - og það er stór hluti af því hvers vegna verkfræðiteymi tilgreina í auknum mæliCNC malaðar frumgerðirframleitt á 5-ása búnaði þegar rúmfræði hlutans fer yfir ákveðinn flækjustig.
Tilviksrannsókn: nálgun Sunhingstones á vinnslu frumgerða bíla
Nýlegt verkefni á vegum Sunhingstones er góð lýsing á því hvernig þetta spilar út í reynd. Nýr orkubílaframleiðandi vantaði endurhannaða frumgerð mótorhúss - hluta með uppsetningarbólum á fjórum hliðum, innri kælirásarsniði og þolkröfu á legusætinu sem skildi nánast ekkert svigrúm fyrir mistök.
Fyrsta útgáfan, unnin á 3-ása búnaði af fyrri birgi, mistókst samsetningu tvisvar. Orsökin má rekja til uppsafnaðs stöðureks vegna endurtekinnar endurfestingar á milli aðgerða.
Verkfræðiteymi Sunhingstones endur-skipulagði hlutinn fyrir einn-uppsetningu 5-ása framleiðslu. Með því að vinna alla mikilvæga eiginleika - legusætið, festingarstungana og kælirásarsniðið - í einni samfelldri uppsetningu, hélt teymið legusæti umburðarlyndis innan forskriftar í fyrstu greininni og hluturinn stóðst samsetningarathugun án endurvinnslu. Tímalína viðskiptavinarins færðist áfram án annarrar höfnunarlotunnar sem hafði þegar kostað hann tvær vikur á fyrri útgáfu.
Það er hagnýtt gildi 5-ása fræsunarhluta framleiðslu fyrir frumgerð: það snýst ekki bara um að slá þéttara númer á sérstakri blað, það snýst um að þurfa ekki að endurtaka verkið.
Hvað á að leita að í 5-ása CNC vinnsluverksmiðju
Ef þú ert að meta birgja fyrir væntanlegt frumgerð forrit, ætti rúmfræði flókið eitt og sér að segja þér hvort þú þarft 5-ása hæfa verslun. Nokkur atriði sem vert er að athuga áður en þú skuldbindur forrit til birgis:
Vélkvörðunarskrár - spyrja hversu oft búnaður er sannreyndur gegn þolmörkum, ekki bara þegar hann var keyptur
Efnissvið - góður bílaframleiðandi ætti að meðhöndla álblöndur, verkfræðiplast og sífellt léttari samsett efni án þess að skipta um söluaðila
Uppsetningaráætlunarreynsla - spyr hvernig þeir myndu nálgast tiltekna hlutann þinn, ekki bara vélaforskriftina
Gæðaskjöl - fyrstu-skoðunarskýrslur og víddargögn, ekki bara munnleg staðfesting
Gagnsæi við afgreiðslu - áreiðanleg 5-ása CNC vinnsluverksmiðja ætti að geta gefið þér raunhæfan afgreiðslutíma fyrirfram, ekki grófa getgátu
Ef þú ert að sækja í magni yfir margar endurtekningar frumgerða, þá er líka þess virði að spyrja hvort verslunin geti virkað sem heildsölu CNC frumgerð birgir til að fylgja-með framleiðslukeyrslum, svo þú sért ekki endur-gerir nýjan söluaðila hæfan þegar hönnunin hefur verið staðfest.
Viðurkenning iðnaðar og gæðastaðlar
Birgjar nákvæmni vinnslu sem þjóna bílageiranum eru í auknum mæli mældir á móti stöðlum sem settir eru af stofnunum eins og ESTA, en áframhaldandi vinna þeirra við framleiðsluöryggi og áreiðanleika ferla heldur áfram að móta bestu starfsvenjur í greininni. Verslanir sem haldast í takt við þessa þróunarstaðla hafa tilhneigingu til að vera þær sem halda stöðugt umburðarlyndi í framleiðslulotum, ekki bara á einum sýnishluta.
Efni sem almennt er notað til að mala frumgerð bíla
Efnisval hefur bæði áhrif á vélhæfni og hversu dæmigerð frumgerð er fyrir lokaframleiðsluhlutann. Nokkrir algengir valkostir:
Álblöndur (6061, 7075) - léttar, góðar vinnsluhæfar, mikið notaðar fyrir hús og burðarfestingar
Verkfræðiplast (POM, PA) - gagnlegt fyrir hagnýtar frumgerðir þar sem þyngd eða rafeinangrun skiptir máli
Ryðfrítt stál - fyrir hluta sem þurfa meiri styrk eða tæringarþol, svo sem festingar eða burðarfestingar
Títan málmblöndur - notaðar sértækt fyrir há-afköst eða mótorsport-aðliggjandi forrit þar sem styrkur-til-þyngdarhlutfall er mikilvægt
Rétt efni fer eftir því hvað frumgerðin þarf til að sanna - að hún passi aðeins og lögun, eða hagnýtan árangur undir álagi.
Algengar spurningar
Sp.: Hvað er 5-ása vinnsla og hvernig virkar hún?
A: Vinnsla á 5-ás notar tvo snúningsása til viðbótar umfram staðlaða X, Y og Z hreyfingu, sem gerir skurðarverkfærinu kleift að nálgast hluta frá næstum hvaða sjónarhorni sem er án þess að-klemma það aftur. Þetta gerir kleift að klára flókna, fjölhliða rúmfræði í einni uppsetningu.
Sp.: Hver er munurinn á 3-ása og 5-ása CNC-vinnslu fyrir frumgerðir?
A: Vinnsla á 3-ás getur aðeins skorið úr fastri stefnu, sem krefst margra uppsetningar fyrir horn- eða fjölhliða hluta. 5-ássvinnslan nær til sömu eiginleika í einni uppsetningu, dregur úr uppsöfnuðum vikmörkum og bætir oft yfirborðsáferð á bogadregnum rúmfræði.
Sp.: Hversu langan tíma tekur 5-ása CNC fræsuð frumgerð?
A: Viðsnúningur fer eftir flóknum hluta og efni, en vegna þess að 5-ása vinnsla útilokar mörg endur-festingarskref, eru flestar frumgerðir kláraðar hraðar en samsvarandi þriggja ása ferli - oft á dögum frekar en vikum fyrir miðlungs flókna hluta.
Sp.: Er 5-ása vinnsla dýrari en 3-ása fyrir bílahluti?
A: Vélarhlutfall á -klukkustund getur verið hærra, en heildarkostnaður er oft sambærilegur eða lægri þegar þú tekur tillit til minni uppsetningarvinnu, færri hafna frumgerðum og hraðari afgreiðslu -, sérstaklega á hlutum með eiginleika á mörgum hliðum.
Sp.: Getur 5-ása vinnsla séð um lítið magn frumgerðapantana?
A: Já. 5-ásbúnaður hentar vel fyrir lítið-magn, mikið-blandað frumgerð einmitt vegna þess að það þarf ekki sérsniðna festingu fyrir hverja nýja hlutahönnun, ólíkt sumum-miklum framleiðsluferlum.
Tilbúinn til að bæta næstu frumgerð þína?
Ef núverandi frumgerðir þínar eru ekki í samræmi við-athuganir eða taka lengri tíma en tímalína forritsins þíns getur tekið við, gæti verið þess virði að endur-meta hvernig þær eru unnar, ekki bara hvar. Náðu til þín til að ræða rúmfræði hluta þinnar og fáðu raunhæft mat á uppsetningarkröfum, umburðarlyndi og viðsnúningi fyrir næstu frumgerð bifreiða.
Heimildir
Framleiðsluviðbótarsamstarf og fræðilegar rannsóknir á ó-skurðartíma (uppsetningu, klemmu, verkfærabreytingar) sem stór þáttur í heildartíma vinnsluferlis í flókinni-hlutaframleiðslu
Iðnaðarskýrslur um þjöppun í þróunarlotu bifreiða innan um EV og ADAS hönnunarflækju
ESTA (Association of Equipment Manufacturers/European affiliated bodies) gaf út leiðbeiningar um öryggi og vinnslustaðla framleiðslubúnaðar