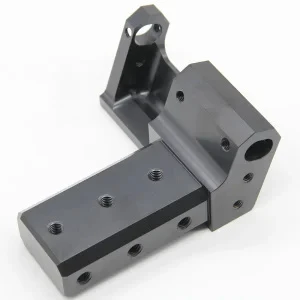
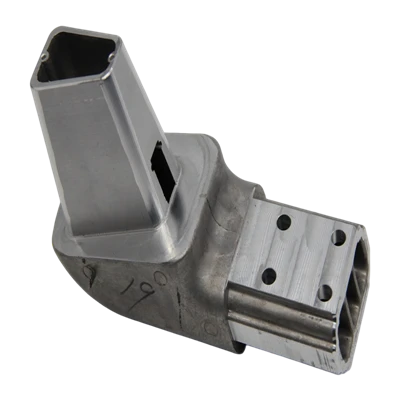
Mótorhús sitja í miðju hvers NEV aflrásarhöfuðverks. Þeir þurfa að varpa hita hratt, halda áreiðanlegri innsigli undir titringi og hitauppstreymi og vera létt. Þessar þrjár kröfur toga stöðugt á móti hvor annarri. Strangt frumgerðaáætlanir og ósamræmi ávöxtun birgja gera aðeins vandamálið verra.
Vel-útfærð 5-ása mölunarhluti nálgun leysir meira af þessum átökum en flest önnur ferlival. Þessi handbók er skrifuð fyrir innkaupa- og verkfræðinga sem þurfa hagnýt svör, ekki fræði.
Af hverju NEV mótorhús eru alræmd erfið í vél

Hitastjórnun vs. styrkur burðarvirkis
EV mótorar losa nokkur kílóvött af stöðugum hita á meðan þeir snúast yfir 15.000 snúninga á mínútu. Húsið þarf að flytja þennan hita í burtu-venjulega í gegnum kælijakka eða ugga-á meðan það helst nógu stíft til að halda statornum og snúningnum í takt. Þunnir veggir (3–5 mm) hjálpa til við bæði hita og þyngd, en þeir skekkja líka um leið og þú klemmir þá eða beitir skurðkrafti.
Flókin innri rúmfræði
Kælirásir, uppsetningarrofar, innsiglisróp og kapalútgangar skapa undirskurð og hornflöt sem 3-ása vélar eiga erfitt með að ná án margra uppsetningar.
Þröng vikmörk fyrir legusæti og stokkastillingu
Dæmigerð framleiðslukröfur líta svona út:
Sammiðja stator/snúningshola Minna en eða jafnt og 0,01 mm
Rúnnleiki legusætis 0,005–0,008 mm
Þvermál legusætis ±0,005 mm
Sammiðja legu að framan-til-aftan Minna en eða jafnt og 0,02 mm
Iðnaðargögn sýna að hefðbundin fjöl-uppsetningarferli geta ýtt samsettum ruslhlutfalli fyrir hús og stokka upp í allt að 12%. Þunnt-veggfjöðrun ein og sér kynnir oft 0,04–0,08 mm af villu þegar hluturinn fer úr festingunni. Snemma framleiðslulotur sýna venjulega 5% lekahraða vegna gljúpu eða innsigli-yfirborðsvandamála; þroskaðir ferlar keyra það undir 1%.
Þessar tölur útskýra hvers vegna mótorhús verða reglulega-áhættuhluturinn bæði á kostnaði og tímalínu.
Hvers vegna 5-ása mölun er rétta ferlið fyrir þennan hluta
Í hvert sinn sem hluti er losaður og hreyfður, reka rúmfræðileg tengsl.5-ása CNC vinnsluhlutarklára mikilvægar holur, uppsetningarhlið, kælieiginleika og hornflöt í einni uppsetningu. Þessi eina breyting fjarlægir stafla-upp sem fer venjulega yfir 0,01 mm sammiðjugluggann.
Sömu vélar höndla bogadregna kæliugga og halla uppsetningarhlið án sérstakra innréttinga eða aukaaðgerða. Styttri verkfæri, betra flísflæði og stöðugt samspil bæta yfirborðsáferð á innsiglisrópum og legusætum á meðan hringrásartíminn styttist.
Þegar þú tilgreinir a5 ása mölunarhlutifrá hæfum 5-ása mölunarframleiðanda ertu að kaupa bæði rúmfræðilega getu og vinnslustöðugleika. Fyrstu-ávöxtunarkrafa hækkar, afgreiðslutímar verða fyrirsjáanlegir og verkfræðilegar breytingar á seint stigi af völdum framleiðsluvanda lækka verulega.
Efnisval fyrir mótorhús
Álblöndur (6061 / A380)
Enn sjálfgefið fyrir flestar farþegabíla. 6061-T6 vélar, standast vel tæringu og leiða hita á áhrifaríkan hátt. A380 og svipaðar deyja-einkunnir virka þegar auðan byrjar sem steypa.
Þegar magnesíum er skynsamlegt-og hvenær ekki
Magnesíum málmblöndur (AZ91D eða hærri-hitastig eins og AE42) skera massa um u.þ.b. 30–35%. Það hjálpar til við að draga úr-viðkvæmum eða úrvalsbílum. Viðskiptin- eru raunveruleg: minni hitaleiðni, hærri efnis- og vinnslukostnaður og lögboðin tæringarvörn. Flest forrit eru áfram með áli nema þyngdarsparnaður bætir greinilega markmið ökutækja{10}.
|
Eign |
Ál 6061-T6 |
Ál A380 |
Magnesíum AZ91D |
|
Þéttleiki (g/cm³) |
2.70 |
~2.74 |
~1.81 |
|
Varmaleiðni (W/m·K) |
~167 |
~96 |
~51–70 |
|
Hlutfallslegur efniskostnaður |
Grunnlína |
Lágt-í meðallagi |
Hærri |
|
Tæringarþol |
Gott |
Gott |
Krefst húðunar |
|
Dæmigert notkun |
CNC frumgerðir og framleiðsla |
Hátt-hljóðstyrk cast + vél |
Ofur-létt forrit |
Frá frumgerð til framleiðslu: Við hverju má búast
CNC malaðar frumgerðir fyrir hönnunarstaðfestingu
5-ása vinnsla á plötum eða nærri-net steyptum eyðum skilar hagnýtum hlutum á dögum til nokkrum vikum. Þessar frumgerðir styðja fulla hitauppstreymi, NVH og samsetningarathuganir áður en stórt magn verkfæri er skorið.
Farið yfir í lítið-magn framleiðslu
Sömu innréttingar, áætlanir og skoðunarvenjur geta keyrt tilraunalotur og -lítið magn (tugir til nokkur hundruð stykki). Með því að halda frumgerð og framleiðslu með einni CNC mölunarverksmiðju fjarlægir stærsta uppspretta breytileika í ferlinu.
Dæmigerður afgreiðslutími og þolmörk
Frumgerðir: 7–20 dagar
Lítið-magn framleiðsla: 3–8 vikum eftir ferlifrystingu
Frávik sem hægt er að ná: ±0,005–0,01 mm á mikilvægum holum, sammiðja Minna en eða jafnt og 0,01 mm í einni-uppsetningu 5-ása vinnu
Leitarorð eins og „heildsalaCNC malaðar frumgerðir" oft yfirborð verslanir sem þegar skilja NEV magn rampur. Biðjið um bæði frumgerð og framleiðsluverð undir sama gæðakerfi.
Dæmirannsókn - Sunhingstones' nálgun á EV Motor Housing Machining
Tier-1 birgir kom til Sunhingstones með vökva-kælt álhús sem var með 8–10% rusl á sammiðju leguhola og þéttingarleka. Margar uppsetningar á 3- og 4-ása búnaði voru skýr undirrótin.
Teymið færði ferlið yfir í eina-uppsetningu 5-ása stefnu með sérsniðnum lágri-bjögun og rauntíma hitauppbót. Statorhol, bæði legusæti, kælirásarútgangar og festingarflötir voru kláraðir í einni klemmu.
Úrslit eftir undankeppni:
Fyrstu-ávöxtun fór yfir 98%
Samskeyti haldið stöðugt innan 0,008 mm
Leiðslutími frá pöntun til fyrsta framleiðslulotu lækkaði meira en 30%
Lekahlutfall eftir þrýstiprófun fór niður fyrir 1%
Sama keyrsla fól einnig í sér léttvægisráðleggingar sem voru í takt við víðtækari viðleitni iðnaðarins í kringum háþróaða létta framleiðslu. Viðskiptavinurinn frysti hönnunina og fór yfir í magnframleiðslu án frekari ferlibreytinga.
Algeng mistök sem kaupendur gera þegar þeir kaupa varahluti fyrir mótorhús
Að horfa eingöngu á einingarverð og hunsa ávöxtun og brotakostnað
Að sleppa eða vanmeta endurgjöf um hönnun fyrir framleiðslugetu
Að nota einn birgi fyrir frumgerðir og annan fyrir framleiðslu
Samþykkja fjöl-uppsetningarferli á hlutum þar sem sammiðjan gefur ekkert svigrúm til að stafla-upp
Vanmetið afgangsálag og hitauppstreymi í þunnt-vegg áli
Mistókst að krefjast fullra CMM skýrslna og þrýstings-prófunargagna á fyrstu-grein og áframhaldandi hlutum
Flest af þessum mistökum kosta meiri tíma og peninga en nokkur hrein verðsamráð nokkurn tíma sparar.
Algengar spurningar
Sp.: Hvað er 5-ása fræsing og hvers vegna skiptir það máli fyrir rafbílahluta?
A: 5-ása fræsing færir verkfærið eða vinnustykkið í fimm ása í einu. Flókið yfirborð og undirskurðir klárast í einni uppsetningu. Fyrir mótorhús þýðir það betri sammiðju, minni aflögunarhættu og styttri lotutíma.
Sp.: Hvað kostar CNC fræsuð frumgerð fyrir mótorhús?
A: Kostnaður fer eftir stærð, efni og flókið. Dæmigert 5-ása ál frumgerðir lenda á miðjum hundruðum til lágum þúsundum dollara fyrir fyrstu stykkin. Rúmmálsverð lækkar hratt þegar ferlibreytum er læst.
Sp.: Getur einn framleiðandi séð um bæði frumgerð og fjöldaframleiðslu?
A: Já-og það er mjög æskilegt. Einn 5-ása fræsunarframleiðandi sem á bæði þrepin útilokar stærstu uppsprettu tilbrigða á seinstigi.
Sp.: Hver er leiðtími fyrir 5-ása CNC vinnsluhluta?
A: Frumgerðir eru venjulega sendar á 1–3 vikum. Lítið-magn framleiðslulotur taka venjulega 3–8 vikur eftir hönnunarfrystingu og fyrstu-grein samþykki.