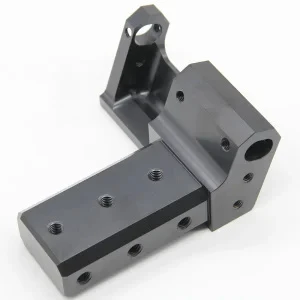
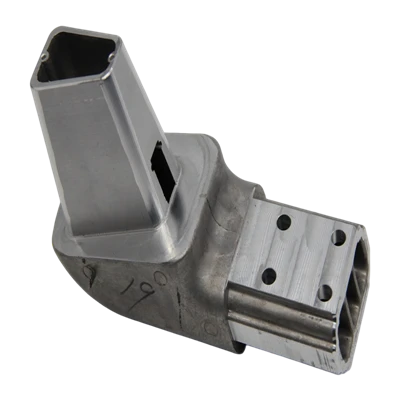
Fyrir 5-ása bílafresunarhluti ákveður efnið sem þú velur nákvæmni, lotutíma, brotahlutfall og lokakostnað. Þessi leiðarvísir fjallar um efnin sem raunverulega koma fram í raunverulegri CNC vinnu í bíla-álblöndur, stáli, verkfræðiplasti og kopar - og sýnir hvernig rétti valið breytist í áreiðanlega 5-ása CNC vinnsluhluta og nothæfaCNC malaðar frumgerðir.
Hvers vegna efnisval gerir eða brýtur bílaverkefnið þitt
Efnisval kemur hart niður á fjórum niðurstöðum:
Nákvæmni og vinnslugeta. Mýkri, vinnanlegri efni halda þéttari vikmörkum á 5-ása vélum.
Uppbygging kostnaðar. Hráefni er aðeins 20–40% af heildinni. Vinnslutími, endingartími verkfæra og rusl ráða oft raunverulegri tölu.
Leiðslutími. Harðari málmblöndur þvinga fram hægari fóðrun, meiri verkfæraskipti og stundum auka streitulosun.
Þreytulíf og árangur á vellinum. Undir-tilgreint efni mistekst í þjónustu. Of-tilgreindur sóar peningum og þyngd.
Ruslhlutfall í CNC bíla er venjulega á bilinu 3–8% þegar efnið passar ekki við ferlið. Heildarkostnaður 15–50% munur á sambærilegum rúmfræði er venjubundinn. Besta 5-ása stefnan byrjar alltaf með rétta efninu.
Álblöndur - Hagnýtt val fyrir létta bílavarahluti
Ál er enn sjálfgefið fyrir flesta 5-ása bílamalahluti þegar þyngd skiptir máli - sérstaklega rafbílabyggingar, rafhlöðuhús og varmaíhlutir.
6061 á móti 7075
|
Eign |
6061-T6 |
7075-T6 |
|
Togstyrkur |
~310 MPa |
~570 MPa |
|
Afrakstursstyrkur |
~276 MPa |
~500–505 MPa |
|
hörku (HB) |
~95 |
~150 |
|
Vinnanleiki |
Frábært |
Gott (meira verkfæraslit) |
|
Tæringarþol |
Frábært |
Í meðallagi |
|
Suðuhæfni |
Frábært |
Aumingja |
|
Hlutfallslegur kostnaður |
Neðri |
30–50% hærri |
6061-T6 er daglegur vinnuhestur. Það vinnur hreint, þolir vel tæringu, anodizes jafnt og heldur endingu verkfæra lengi. Notaðu það fyrir sviga, hús, innréttingar og meirihluta burðarvirkja frumgerða.
7075-T6 skilar næstum tvöföldum styrkleika í u.þ.b. einum-þriðjungi af eðlismassa stáls. Það tilheyrir háhlaðnum fjöðrunarstoðum, miðstöðvum og mótorsporthlutum þar sem hvert gramm og hver MPa skiptir máli. Búast má við hægari straumi, strangari skipulagningu verkfærabrauta og hærri efniskostnaði.
Hvenær á ekki að velja 7075: Ef hluturinn þarf ekki aukastyrkinn er hærra verð og minni tæringarþol hreinn úrgangur. Mörg lið fara sjálfgefið í 7075 af vana og skipta síðar aftur yfir í 6061 eftir álagsgreiningu.
Dæmigert forrit
EV rafhlöðubakkar og burðargirðingar (6061)
Hitavaskar og kæliplötur (6061)
Há-afkasta fjöðrun og undirvagnstenglar (7075)
Léttar CNC malaðar frumgerðir og framleiðslufestingar
Fimm-ása vinnsla hjálpar hér. Hægt er að klára flóknar undirskurðir og fjöl-flataeiginleika í færri uppsetningum, sem verndar nákvæmnina sem lágir skurðarkraftar álsins styðja nú þegar.
Stál og ryðfrítt stál - þegar styrkur er meiri en þyngd
Þegar þörf er á algjörum styrk, slitþoli eða háum-hitaafköstum er stál rökrétt skref.
Algengar einkunnir eru kolefnisstál (1018, 1045), álstál (4140) og ryðfrítt (303, 304, 316, 17-4 PH). Þessir henta gírhlutum, háhleðslufestingum, öxlum, gírum og burðarhlutum undir hringlaga hleðslu.
Stálvélar hægari en ál-oft þrisvar til fimm sinnum lengri lotutíma-og ganga hraðar í verkfæri. Ryðfrítt efni vinna-harðnað og þarfnast stífrar uppsetningar. Fimm-ása möguleiki dregur úr fjölda innréttinga, sem dregur úr stafla-villu í flókinni rúmfræði. Hitameðferð og húðun er venjulega nauðsynleg eftir vinnslu.
Þegar stál er rangt kalla: Ef hluturinn verður að vera ljós eða ef tæringarþol án húðunar er mikilvægt, mun ál eða ryðfrítt með réttri yfirborðsmeðferð venjulega vinna á heildarkostnaði og afköstum.
Verkfræðiplast og kopar - sess en mikilvæg notkun
Verkfræðiplast fyrir CNC malaðar frumgerðir
Plast virkar vel fyrir hraðvirkar frumgerðir, lítinn-núningshluti og ó-byggingarþyngd-viðkvæma íhluti.
POM (acetal): Mikil víddarstöðugleiki, lítill núningur, hrein vinnsla. Gott fyrir gír, rennibrautir og hlaup.
ABS og PC: Kostnaðar-hagkvæmt fyrir útlit og passa/forma frumgerðir, innri löggildingarhluta og hús.
PEEK: Notað þegar stöðugt hitastig fer yfir 150–200 gráður eða efnaþol er ekki-viðræðuhæft.
CNC mölun á plasti skilar oft þéttari vikmörkum og betri yfirborðsáferð en snemmbúnar-steyptar frumgerðir, sem er ástæðan fyrir því að þær eru áfram undirstaða CNC malaðra frumgerða.
Koparblendi
Kopar og málmblöndur hans (C110, C101, frítt-meir C360) eru valdir fyrir rafmagns- og hitauppstreymi. Dæmigert notkun felur í sér rúllur,-hástraumstengi og hitadreifara í rafeindatækni rafeindatækja. Hreint kopar er gúmmí og þarf skarpa verkfæri. Ókeypis-skurðarvélar úr kopar mun auðveldara þegar leiðnikrafan leyfir það.
Dæmirannsókn - Raunverulegur efnisrofi sem breytti tölunum
Bifreiðabirgir kom með flókið 5-ása burðarfesti sem upphaflega var tilgreint í 7075-T6. Tilvitnanir voru háar, endingartími verkfæra var stuttur og fyrstu sýni sýndu leifar af streituröskun.
Eftir að hafa farið yfir raunveruleg álagstilvik mælti vinnsluaðilinn með því að skipta yfir í 6061-T6 með minniháttar staðbundinni styrkingu á mestu álagssvæðum. Niðurstöður:
Efniskostnaður lækkaði um 35%
Hringrásartími lækkaði um 20–25%
Verkfæranotkun dróst verulega saman
Úrgangshlutfall færðist úr meðal-stökum tölustaf í undir 2%
Afhending batnaði um nokkra daga en uppfyllir samt allar hagnýtar kröfur
Hluturinn fór í framleiðslu sem áreiðanlegur,-hagkvæmur 5-ása bílafresunarhluti. Afgreiðslan er einföld: Byrjaðu á lágmarksefninu sem uppfyllir verkfræðilegar kröfur, láttu síðan vinnslugetuna sjá um afganginn.
Hvernig á að velja rétta efnið fyrir næsta CNC verkefni þitt
Notaðu þennan gátlista áður en þú biður um tilboð:
Álag og umhverfi - kyrrstætt eða kraftmikið álag, hitastig, tæringu, þreytulotur.
Þyngdarforgangur - mikilvægur fyrir rafbíla og afkastamikil farartæki → hallast að áli eða plasti.
Nákvæmni og yfirborð þarfnast - þéttari vikmarka ívilnandi efni sem hægt er að vinna úr (6061, POM, ókeypis-klippandi kopar).
Rúmmál og fjárhagsáætlun - frumgerðir geta tekið á sig hærri einingakostnað; framleiðslu keyrir verðlaun machinability og efni framboð.
Aukaaðgerðir og vottanir - suðu, rafskaut, hitameðhöndlun, IATF 16949 eða PPAP fyrir - viðskiptavina.
Aðfangakeðja raunveruleiki - lagerframboð á tilskildu eyðublaði og afgreiðslutími fyrir vottað efni.
Að vinna með reyndum CNC vinnsluframleiðanda eða CNC frumgerð verksmiðju sem getur skorað á efniskallið-og einnig séð um sérsniðna bílafræsingarhluta í heildsölu-dregur úr áhættu meira en nokkurn einasta vélbúnað. Betri verslanir líta á efnisval sem sameiginlega verkfræði, ekki bara línu á tilboðinu.
Gæðavæntingar í CNC bíla
CNC vinna í bifreiðum krefst í auknum mæli skjalfestrar ferlistýringar, fulls rekjanleika efnis og samræmi við staðla eins og IATF 16949. Kaupendur sem meta birgja leita að sannaðri reynslu af bæði léttu áli5-ása CNC vinnsluhlutarog hærra-styrktar stál eða sérmálmblöndur. Samræmd verkfærabrautarstefna, -ferlismælingar og heiðarleg efnisráðgjöf er enn hinn hagnýti munur á áreiðanlegri afhendingu og endurteknum slökkvistarfi.
Algengar spurningar
Sp.: Hvað er besta efnið fyrir CNC frumgerðir fyrir bíla?
A: 6061-T6 ál er algengasti upphafspunkturinn fyrir málmfrumgerðir vegna jafnvægis styrkleika, vinnsluhæfni og kostnaðar. POM er oft valið fyrir hagnýtar plastfrumgerðir sem þurfa lítinn núning og víddarstöðugleika. Passaðu efnið við raunveruleg prófunarskilyrði sem frumgerðin verður að lifa af.
Sp.: Er ál eða stál betra fyrir 5-ása bílahluta?
A: Ál vinnur þegar þyngdarminnkun, hitaleiðni eða hraðari vinnsla skiptir máli (flestir EV byggingar- og húshlutar). Stál vinnur þegar þörf er á algjörum styrk, slitþoli eða háum-hitaafköstum. Hleðslutilfelli og byggingarlist farartækja ráða-ekki almenn regla.
Sp.: Hvernig vel ég áreiðanlegan CNC vinnsluframleiðanda?
A: Leitaðu að sýndri 5-ása getu á rúmfræði bifreiða, skýrri sérfræðiþekkingu á efni í ál, stáli, plasti og kopar, gæðakerfum sem passa við væntingar bifreiða (IATF 16949 eða sambærileg fræðigrein), og gagnsæ DFM endurgjöf. Biddu um sýnishorn af hlutum eða dæmisögur sem passa við rúmfræði þína og rúmmálsvið. Góð CNC frumgerð verksmiðju mun einnig ræða hvenær ódýrara efni er í raun betra verkfræðilegt val.
Sp.: Get ég skipt um efni seint í þróun til að draga úr kostnaði?
A: Já, en aðeins eftir staðfestingu uppfyllir nýja efnið enn styrkleika, þreytu, hitauppstreymi og reglugerðarkröfur. Snemma samstarf við vinnsluaðilann kemur í veg fyrir dýrar breytingar seint og heldur bæði frumgerð og framleiðsluáætlun óskertum.
Rétta efnið er samt mesta-ákvörðunin í CNC bíla. Gerðu það rétt og 5-ása vélar skila nákvæmum, hagkvæmum 5-ása bílafresingarhlutum og CNC fræsuðum frumgerðum á áætlun. Misskilið og jafnvel besti búnaðurinn getur ekki endurheimt verkefnið að fullu.