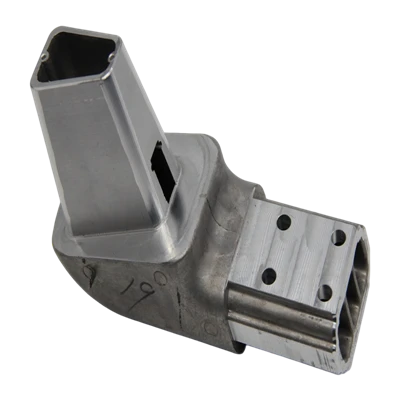
5-ása flugvélavinnsla
5-ás loftrýmisvinnsla nær flókinni vinnslu á yfirborði og mörgum hornum í einni klemmu með því að stjórna samtímis X/Y/Z þriggja ása línulegri hreyfingu og A/B tveimur snúningsásum, forðast villusöfnun af völdum margfaldrar klemmingar og bæta verulega nákvæmni hluta og framleiðslu skilvirkni.
Kjarnabúnaður okkar inniheldur:
MG Mori DMU 65 5-ástengingarvinnslustöð (slag 650 × 650 × 550 mm, snúningshraði allt að 24000 snúninga á mínútu)
Mazak Variaxis i-800 5-axis lóðrétt vinnslumiðstöð (högg 800 × 800 × 700 mm, búin sjálfvirku verkfæraskiptakerfi)
Samanburðartafla yfir færibreytur búnaðar
|
Atriði |
Upplýsingar |
|
Dæmigert forrit |
Túrbínublöð, burðarvirki flugskrokkshlutar |
|
Ráðlagður skurðarhraði |
30–60 m/mín (SFM 100–200) |
|
Fóðurhlutfall |
0,05–0,15 mm/tönn |
|
Yfirborðsgrófleiki |
Ra 0,8–1,6 μm |
Í samanburði við hefðbundna 3-ása vinnslu getur 5-ása flugvélavinnsla okkar dregið úr klemmutíðni úr 5-8 sinnum í 1 sinni, náð óaðfinnanlega vinnslu á flóknum rúmfræðilegum mannvirkjum og náð yfirborðsnákvæmni allt að ± 0,001". og húðbeinagrind flugvéla.
Efni fyrir loftrýmisíhluti
Við sérhæfum okkur í vinnslu margs konar gagna í geimferðum, sem hvert um sig kemur með samræmisvottorð (CoC) og fylgir nákvæmlega AMS fluggagnastöðlum.
Títan Aerospace Components (Ti-6Al-4V) títan álfelgur hefur mikinn styrk og létta þyngd, en það er erfitt að vinna hana. Við notum sérhæfð húðuð skurðarverkfæri og lághita skurðarferli til að stjórna skurðarhitanum á áhrifaríkan hátt og koma í veg fyrir að vinnu herði. Samræmist AMS 4911 staðlinum.
Títan ál vinnslu færibreytu borð
|
Atriði |
Upplýsingar |
|
Dæmigert forrit |
Brennsluhólfshlutar, túrbínudiskar |
|
Ráðlagður skurðarhraði |
10–25 m/mín (SFM 30–80) |
|
Fóðurhlutfall |
0,03–0,08 mm/tönn |
|
Yfirborðsgrófleiki |
Ra 0,4–1,2 μm |
Inconel Machining Aerospace (Inconel 718/625) há-blendi er tæringar-þolið og hita-þolið. Við notum mjög stífar vélar og sérstakan kælivökva til að hafa strangt eftirlit með skurðarbreytum, sem tryggir -langtímastöðugleika á-blendihlutum með háum hita í erfiðu umhverfi. Samræmist AMS 5662/AMS 5599 forskriftum.
Viðmiðunartafla fyrir háhita álvinnslu
|
Atriði |
Upplýsingar |
|
Dæmigert forrit |
Brennsluhólfshlutar, túrbínudiskar |
|
Ráðlagður skurðarhraði |
10–25 m/mín (SFM 30–80) |
|
Fóðurhlutfall |
0,03–0,08 mm/tönn |
|
Yfirborðsgrófleiki |
Ra 0,4–1,2 μm |
Aerospace Aluminium Alloy CNC(Aluminium 7075 / 2024) Ál hefur framúrskarandi kosti í léttri þyngd og við getum klárað há-hraða vinnslu til að uppfylla kröfur um létta og há-styrkleika byggingarhluta. Samræmist AMS 4045/AMS 4037 forskriftum.
Breytutöflu fyrir vinnslu á áli
|
Atriði |
Upplýsingar |
|
Dæmigert forrit |
Vökvakerfi lokar, festingar |
|
Ráðlagður skurðarhraði |
40–80 m/mín (SFM 130–260) |
|
Fóðurhlutfall |
0,08–0,20 mm/tönn |
|
Yfirborðsgrófleiki |
Ra 0,4–1,6 μm |
Ryðfrítt stál 17-4 PH úrkomuhert ryðfríu stáli sameinar mikinn styrk og tæringarþol, hentugur fyrir vökva- og burðarhluta. Við bjóðum upp á fullkomið hitameðferðarferli til að tryggja að frammistaða gagnanna sé í samræmi. Samræmist AMS 5643 forskriftum.
Vinnslufæribreytuborð úr ryðfríu stáli
|
Atriði |
Upplýsingar |
|
Dæmigert forrit |
Vökvakerfi lokar, festingar |
|
Ráðlagður skurðarhraði |
40–80 m/mín (SFM 130–260) |
|
Fóðurhlutfall |
0,08–0,20 mm/tönn |
|
Yfirborðsgrófleiki |
Ra 0,4–1,6 μm |
Allt efni er fengið með fullum rekjanleika og samræmisvottorð (CoC). Ferlar okkar fylgja nákvæmlega viðeigandi AMS (Aerospace Material Specifications) stöðlum til að uppfylla strangar kröfur geimiðnaðarins.
Nákvæmni og skoðunargeta
Við erum búin Zeiss Contura G2 CMM hnitamælavél (nákvæmni ± 0,0015 mm) og Hexagon GLOBAL röð búnaðar til að ljúka rauntíma-fullri-stærðarskoðun. Greiningarsvið yfirborðsgrófs er Ra 0,2-6,3 μm.
Fyrstu greinarskoðun (FAI) ferli:
- Fyrsta stykki forritun og mæling
- Búðu til FAIR skýrslu undir AS9100D kerfinu
- Gefðu fullkomið sett af gæðaskjölum þar á meðal PPAP, FAIR og CMMR
- Umburðarþol: línuleg vídd ± 0,0005 "(0,0127 mm), kringlótt ± 0,0001". Hver lota af íhlutum fer í 100% stöðvunarferlisskoðun og lokaskoðun og hægt er að rekja allar skýrslur.

Valkostir við yfirborðsfrágang
Við bjóðum upp á yfirborðsmeðferðaráætlun sem er í samræmi við flugreglur og uppfyllir að fullu kröfur um tæringarþol, þreytuþol og útlit:
- Anodizing (Type II/Type III) - Auka tæringarþol álblöndur
- Alodine/Chem Film (MIL-DTL-5541) - Leiðandi viðhaldsfilma
- Raflaus nikkelhúðun - Meðalslitþolin húðun
- Passivation (AMS 2700) - Ryðfrítt stál depassivation Treatment

Skotflögnun - bætir þreytulíf
Hard Coat Anodize - Mikil hörku og slitþolin-húð
Allar forskriftir fyrir yfirborðsfrágang í geimferðum og loftrýmishúðun eru í samræmi við MIL og AMS staðla og hægt er að útvega sérsniðnar áætlanir byggðar á hlutateikningum.
Frá frumgerð til framleiðslu
Frumgerð stig (1-10 stykki):
Hröð DFM (Design for Manufacturing) greining, falin innan 5-7 virkra daga
Miðlungs lota (10-500 stykki):
Hannaðu sérhæfða innréttingu til að tryggja endurtekningarhæfni
Stór mælikvarði (yfir 500 stykki):
Sjálfvirk verkfærabreyting+SPC tölfræðileg ferlistýring
Ákveðinn alþjóðlegur OEM viðskiptavinur í flugi hefur lokið 100% FAI samþykki í þrjú ár í röð, frá einni frumgerð sannprófun til fjöldaframleiðslu samvinnu 8000 títan álfelgur burðarvirki sviga á ári.
Framleiðsluferli
Allt ferlið við CNC vinnslu í geimferðum er sem hér segir (með sjónrænu flæðiriti):
RFQ&DFM endurskoðun - Ljúktu endurskoðun teikninga og fínstillingu framleiðni innan 24 klukkustunda
Efnisöflun og vottun - Veldu aðeins hráefni úr flugi með CoC
CAM-forritun - Notkun Mastercam/PowerMill 5-ása forritun
Uppsetning fyrstu greinar - Vinnsla og mæling fyrstu greinar
Í ferli skoðun - Rauntíma CMM sýnatökuskoðun
Lokaskoðun CMM -100% lokaskoðun
Yfirborðsfrágangur - Algjör yfirborðsmeðferð samkvæmt forskriftum
FAI Documentation - Búðu til fullkominn gæðapakka
Sending&CoC - Sending með efnis- og handverksskírteini
Alveg innbyggt með CNC gæðaeftirliti í loftrými til að tryggja rekjanleika í hverju skrefi.
Algengar spurningar
maq per Qat: 5-ása flugrýmisíhlutir, framleiðendur, birgjar, verksmiðju, 5-ása flugrýmisíhlutir