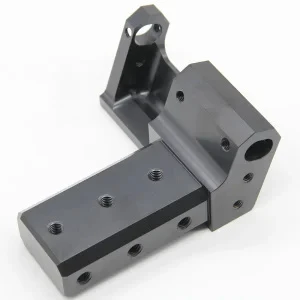
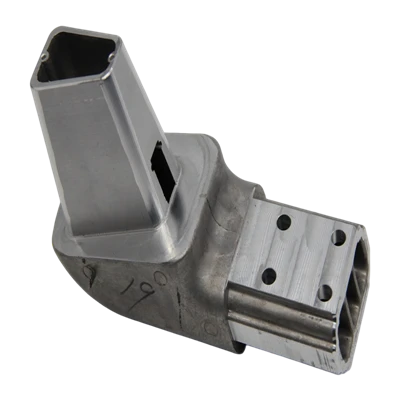
Kröfurnar sem loftrýmisíhlutir gera um frammistöðu efnis, nákvæmni burðarvirkis og langtímaáreiðanleika- eru eitthvað nálægt hámarki nútíma nákvæmnisframleiðslu. Þetta er einmitt ástæðan fyrir því að 5-ása CNC vinnsla hefur orðið ómissandi kjarnaferli í greininni. Eftirfarandi köflum útlistar nauðsynina í fimm lykilvíddum.
Samþætt mótun fyrir miklar-flóknar byggingar
Loftrýmisíhlutir - eins og túrbínublöð, vélarhlífar og burðarfestingar - eru venjulega með margvíddar bogadregnu yfirborði, óreglulega staðsettum götum og þunnt-veggað mannvirki. Hefðbundin 3-ása vinnsla krefst margra uppsetninga og þreparaðra aðgerða til að ljúka þessum hlutum, og ósamræmi viðmiða milli uppsetninga innleiðir auðveldlega uppsafnaðar villur sem skerða samfellu yfirborðs. 5-ás CNC vinnslu, með samræmdum tvískiptum snúningsásum (A/B/C innan eins ása uppsetningar), sem gerir kleift að klippa. Fyrir vinnslu á loftþynnu túrbínublaða, til dæmis, getur 5-ása vél lokið fíngerðri mótun á þrýstihliðinni, soghliðinni og blaðrótinni í einni umferð, sem útilokar endurstillingarvillur og tryggir bæði nákvæmni sniðs og loftaflfræðilegrar frammistöðu.
Þessi samþætta mótunargeta er sérstaklega mikilvæg í ljósi þess að burðarvirki nútímalegra flugvélahreyfla og geimfaraíhluta er vaxandi. Eftir því sem snúningshorn blaðsins og innri sveigjur hlífarinnar halda áfram að verða krefjandi, eiga hefðbundnar stigaðar vinnsluaðferðir í erfiðleikum með að halda í við - hverja endur-klemningu þýðir að endur-koma viðmiðunarpunkt og jafnvel minniháttar frávik í viðmiðunarpunkti blandast saman yfir margar uppsetningar, sem að lokum birtast sem loftflæðisvillur í sjóflugi og hafa bein áhrif á loftflæðisvillur. Með því að samræma stöðugt stefnu verkfæra og vinnustykkis í rauntíma, þjappar 5-ása samtímis vinnsla saman því sem annars myndi krefjast margra aðgerða í eitt ferli, og útilokar í grundvallaratriðum villukeðjuna sem kynnt er með datumbreytingum.
Skilvirk skurður og stöðugleikastýring fyrir efni sem er erfitt-í-vinnsla
Geimferðaíhlutir eru aðallega gerðir úr títaníum málmblöndur, ofurblendi og samsettum efnum - efnum þar sem mikill styrkur og hörku gera miklar kröfur um endingu verkfæra og stöðugleika skurðar. Stilling verkfæra í 5-ása CNC vinnslu er hægt að stilla á kraftmikinn hátt til að halda fóðrun meðfram yfirborðinu eðlilegu á öllum tímum og viðhalda ákjósanlegum skurðskilyrðum:
Lengri endingartími verkfæra: Hagræðing skurðarkraftsstefnu dregur úr titringi og sliti verkfæra
Bætt flísarýming: Að halla verkfæraásnum kemur í veg fyrir flísuppsöfnun, forðast staðbundna ofhitnun og aflögun efnisálags
Styttri hringrásartími: Með því að klára fjöl-hliða vinnslu í einni uppsetningu dregur úr vinnsluferli og biðtíma
Í djúpum -holavinnslu á vélarhlífum, til dæmis, nær 5-ása búnaður hornréttri straumi með því að snúa verkfæraásnum og forðast óhagkvæmni sem hefðbundin 3-ása vinnsla hefur í för með sér við endurtekna hluta veltingar.
Þess má geta að títan og ofurblendi hafa litla hitaleiðni og áberandi tilhneigingu til að herða, þannig að hiti sem myndast við skurð hefur tilhneigingu til að einbeita sér nálægt skurðbrúninni - sem flýtir fyrir sliti á verkfærum og veldur jafnvel yfirborðsbruna á vinnustykkinu. Með því að stilla stöðugt ásvigur verkfæra, 5-ás samtímis vinnsla heldur skurðbrúninni í hagstæðasta snertihorninu á öllum tímum, dregur úr skurðkrafti einingarinnar en gerir einnig kælivökva kleift að ná skurðarsvæðinu á skilvirkari hátt. Þetta bætir enn frekar stöðugleika og samkvæmni vinnsluferlisins - sem er jafn mikilvægur þáttur til að viðhalda samkvæmni-til-hluta í framleiðslu í miklu magni.
Full-ferlisstýring á Micron-Level Precision
Passunarvikmörk á íhlutum í geimferðum verða oft að vera á míkronhæðinni -, til dæmis bilið á milli snúnings hreyfils og stators, eða hliðarflata flugskrokks geimfars. Hefðbundin vinnsla, með tíðum uppsetningum og viðmiðunarbreytingum, kynnir auðveldlega villu. 5-ás CNC-vinnslu styttir villukeðjuna með eftirfarandi aðferðum:
Færri uppsetningar: Fjöl-flötavinnsla í einni staðsetningu kemur í veg fyrir frávik frá endurtekinni klemmu
Rauntími-verkfærasveiflujöfnun: Vinnslumiðstöðin stillir verkfæraslóðina á kraftmikinn hátt byggt á breyttri sveigju yfirborðs, sem tryggir stöðugt staðsetningarþol milli eiginleika
Full stafræn vöktun: Ásamt-ferlismælingum og lokuðu-lykkja endurgjöfarkerfi, eru frávik leiðrétt í rauntíma
Fyrir flugvélahreyflablöð getur 5-ása vinnsla haldið nákvæmni sniðs innan ±0,02 mm og uppfyllir strönga vottunarstaðla.
Þetta stig nákvæmnisstýringar er ekki til í einangrun - það hvílir á sameinuðum styrk vélarstífni, CNC kerfistölvuafli og-skoðunartækni í ferli sem vinnur saman. Nútíma 5-ása vinnslustöðvar eru venjulega búnar leysi- eða snertiskynnum sem safna eiginleika-punktagögnum í rauntíma meðan á vinnslu stendur og bera saman við fræðilega líkanið. Sérhver frávik kallar strax af stað bótarútínu, heldur villum innan hönnunarþolssviðs frekar en að treysta á eftir-vinnsluskoðun og endurvinnslu - möguleiki sem hefur bein gildi til að stytta afhendingarferla og draga úr brotatíðni.
Gerir létta hönnun og hagnýta samþættingu kleift
Tvöföld leitin að þyngdartapi og afköstum í geimbúnaði hefur knúið íhluti í átt að staðfræði-bjartsýni mannvirkja - eins og þyngd-minnkandi grindarmynstur í vængir og kælandi loftgöng í vélarhúsum. 5-ás CNC vinnsla styður létta hönnun í gegnum:
Flókin holavinnsla: Hallaður verkfæraás gerir djúpfræsingu kleift að fjarlægja óþarfa efni
Virk samþætting: Hægt er að samþætta kælirásir, rifbein og önnur mannvirki í einn hluta, sem dregur úr samsetningarskrefum
Fínstilling á yfirborðsgæði: Að stjórna skurðarhorninu lækkar grófleika yfirborðsins og bætir þreytustyrk
Til dæmis, eftir að skipt var yfir í 5-ása vinnslu, varð 30% þyngdarminnkun á festingunni fyrir ákveðinn eldsneytistank fyrir eldflaugum ásamt 15% aukningu á stífleika.
Þar sem staðfræði-fínstillingaralgrím og aukefnis-framleiðsluhönnunarhugsun hafa í auknum mæli áhrif á hefðbundna frádráttarvinnslu, eru fleiri og fleiri byggingarhlutar í loftrými hannaðir frá upphafi í kringum meginregluna um að „fjarlægja óþarft efni en varðveita mikilvægar álagsleiðir“. Þessi mannvirki eru oft með óregluleg hol holrúm og breytilegar-þver-þversniðsrif. 5-ás samtímis vinnsla er einstaklega til þess fallin að ná til þessara svæða - með því að nota halla eða jafnvel öfugar tækjastefnur sem hefðbundin 3-ás vinnsla hefur ekki aðgang að {{10} styrkjandi rifbein í einni umferð. Þetta útilokar ekki aðeins fleiri samsetningarþrep heldur dregur einnig úr streituþéttnipunktum sem myndast við að sameina marga hluta, ná þyngdarminnkun á sama tíma og heildarbyggingarstyrkur og þreytulífi varðveitast.
Hagræðing skilvirkni og kostnaðar í öllu ferlinu
Þó að 5-ása CNC búnaður beri hærri fyrirframkostnað, styttir ein-uppsetning, fjölhliða vinnslumöguleiki framleiðsluferlið verulega:
Færri vinnsluferli: Forðast flutninga og biðtíma milli margra véla
Minni handvirk íhlutun: Sjálfvirk vinnsla dregur úr mannlegum rekstrarvillum
Meiri efnisnýting: Nákvæm skurður dregur úr ruslmyndun
Tölfræði sýnir að eftir að hafa tekið upp 5-ása vinnslu, sá framleiðslulína einnar flugvélahreyflablaða heildarhagkvæmni batna um 40% og kostnaður á hverja einingu lækkaði um 25%.
Frá sjónarhóli alls lífsferilskostnaðar nær gildi 5-ása vinnslu umfram hagnað í-hluta vinnslu skilvirkni - það birtist einnig í dulda kostnaðarsparnaði sem kemur frá stöðugum gæðum: lægri endurvinnslutíðni, einfaldari skoðun og fyrirsjáanlegri afhendingarlotu. Saman mynda þessir þættir kjarnann að baki því að fluggeimframleiðendur taka upp 5-ása búnað og útskýra hvernig þeir ná fram langtímakostnaði þrátt fyrir meiri fjárfestingu í upphafi.
Samantekt
Notkun 5-ása CNC vinnslu í geimferðum er í grunninn kerfisbundin lausn á áskorunum flókinna rúmfræði, sérhæfðra efna og krefjandi nákvæmniskröfur. Með fimm kjarnakostum - samþættrar mótunar, kraftmikillar skurðar, villustjórnunar, léttrar hönnunar og hagræðingar - hefur það orðið óbætanleg tækni til að framleiða verðmæta flugrýmisíhluti. Eftir því sem stafræn framleiðsla og greindur búnaður heldur áfram að þróast, mun 5-ása vinnsla knýja loftrýmisbúnað enn frekar í átt að meiri skilvirkni, nákvæmni og léttri frammistöðu.