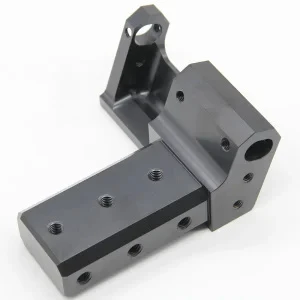
Krappi sem lítur rétt út á teikningunni getur samt fallið á álagsprófi, neitað að stilla sér upp við samsetningu eða verið hafnað af gæðaeftirliti vegna þess að eitt gat er 0,02 mm úr stöðu. Í geimferðum hafa þessar litlu villur mikinn kostnað í för með sér: endurvinnsla, seinkuð skips-sett, jarðtengd forrit og hætta á að AS9100 endurskoðun mistakist.
Nákvæmni malaðir íhlutir eru það sem halda loftrýmisfestingum og burðarhlutum áreiðanlegum undir raunverulegu flugálagi. Þegar rúmfræði, efnisheildleiki og festingjastilling þurfa að vera nákvæm í hæð, er CNC-fræsing með mikilli-umburðarstöðu ferlið sem skilar stöðugt.
Hvað gerir loftrýmisfestingar frábrugðnar venjulegum málmhlutum
Loftrýmisfestingar eru ekki einfaldar festingar. Þeir bera burðarvirki, þola stöðugan titring og þreytu og verða að gera það með minnstu mögulegu þyngd. Hönnuðir tilgreina því há- álblöndur eins og 7075-T6 og 6061-T6 fyrir flestar sviga og títan 6Al-4V þar sem styrkur, hitaþol eða tæringarafköst eru mikilvægari. Ryðfríar einkunnir birtast á völdum stöðum sem standa frammi fyrir árásargjarnu umhverfi.
Viðskiptavikmörk upp á ±0,1 mm eru hvergi nærri nóg. Mikilvægt gatamynstur, uppsetningarhliðar og viðmiðunareiginleikar þurfa almennt að vera innan±0,01–0,02 mmþannig að festingar sitji rétt og hleðsluleiðir haldist eins og greindar eru.
Einnig þarf að stjórna yfirborðsáferð til að forðast streitustyrk. Fulla efnisvottun og rekjanleika lotunnar er krafist í næstum hverju verki. Þessar kröfur eru hvers vegnaAerospace Milled Partseru nánast alltaf framleidd með CNC frekar en steypu eða hefðbundinni vinnslu.
Hvers vegna CNC mölun er staðlað ferli fyrir þessa hluta
Umburðarlyndi og endurtekningarhæfni
Þegar gatamynstur verður að vera innan við ±0,015 mm þvert á framleiðslulotu, skilar aðeins stíft CNC ferli með réttri festingu, rannsaka og hitastýringu stöðugum árangri, frá fyrsta verki til síðasta.
Flókin rúmfræði í einni uppsetningu
Undirskurðir, samsett horn, djúpir vasar og hornflöt þurfa oft margar 3-ása uppsetningar og safna villum. Færanlegt fjölása ferli lýkur flestum rúmfræði í einni klemmu.
Efnisleg heilindi og styrkur
Mölun úr föstu efni heldur stöðugu kornflæði. Steypur geta innihaldið grop eða innfellingar sem verða upphafsstaðir fyrir þreytu við hringlaga hleðslu.
Laus staðsetning á festingaviðmótum er ein algengasta ástæða þess að sviga mistakast við komandi skoðun eða skapa samsetningarvandamál niðurstreymis.Nákvæmni malaðir íhlutirforðast þá áhættu með því að halda mikilvægum eiginleikum nákvæmum yfir lotuna.
Fyrir aðal burðarfestingar er aukaefniskostnaður við billet venjulega samþykktur vegna þess að hlutar sem myndast sýna meira fyrirsjáanlegt þreytulíf og færri innri galla. Yfirborðsheilleika eftir mölun er hægt að stjórna frekar með viðeigandi verkfærum, straumum og frágangi.
Raunveruleg áhætta af því að sleppa nákvæmni mölun
- Misskipting við lokasamsetningu sem neyðir endurvinnslu eða ó-hefðbundnar festingar
- Staðbundinn streitustyrkur í kringum illa staðsettar holur sem draga úr þreytulífi
- Titringstengd-hræring eða sprunga sem birtist aðeins eftir lengri þjónustu
- Höfnun við endurskoðun viðskiptavinar eða reglugerðar vegna þess að mál eða skjöl falla utan AS9100 væntinga
Einn krappi sem er ekki-samkvæmur getur seinkað heilu skipi-setti. Agi ferli og rétt skoðun eru það sem kemur í veg fyrir þessar niðurstöður.
Dæmirannsókn - Hvernig Sunhingstones afhentu geimferðarými-Málaðar festingar
Dæmirannsókn
Tier-1 birgir vantaði fjölskyldu flókinna 7075-T6 burðarfestinga fyrir flugskramma. Teikningarnar kröfðust staðsetningarvikmarka upp á ±0,015 mm á mikilvægum holumynstri, fullan rekjanleika efnis og afhendingarglugga sem skildi eftir litla svigrúm fyrir villu. Fyrri birgir hafði átt í erfiðleikum með bæði víddarsamkvæmni og frammistöðu á réttum tíma.
Við forrituðum hlutana fyrir fjöl-ása fræsun, notuðum við-ferlaleit til að sannreyna lykilatriði og framkvæmdum lokaskoðun á CMM á öllum mikilvægum eiginleikum. Fullunnar nákvæmnismalaðir íhlutir stóðust komandi skoðun viðskiptavinarins og AS9100-samræmdu gæðaeftirlitið við fyrstu sendingu. Allar sviga voru sendar á umsömdum degi og prógrammið hélt áfram án tafa sem höfðu átt sér stað áður.
Hvernig á að velja réttan framleiðsluaðila fyrir flugvélahluti
Þegar þú metur birgi fyrir sérsniðnar loftrýmisfestingar eða byggingarhluta skaltu leita að þessum möguleikum:
Reynsla af bæði áli og títan skiptir máli, því efnin tvö hegða sér mjög ólíkt undir skerinu. Samstarfsaðili sem skilur hagnýtan mun á verkfærum, hraða og festingu mun vernda bæði gæði og tímaáætlun.
Algengar spurningar
Sp.: Af hverju er ekki hægt að steypa flugvélafestingar eða þrívíddarprenta í stað þess að mala?
A: Steypur hætta á innri porosity sem styttir þreytulífið. Flestir aukefnaferlar geta samt ekki passað við efniseiginleika og yfirborðsheilleika unnu billets fyrir aðal burðarhluta. CNC fræsun úr föstu efni er áfram ákjósanlegasta aðferðin fyrir mikilvæga burðarfestingar.-
Sp.: Hvaða umburðarlyndi er dæmigert fyrir CNC-malaða burðarhluti í loftrými?
A: Mikilvægar eiginleikar þurfa venjulega að halda ±0,01–0,02 mm, með sumum viðmótum þéttari. Nákvæmar kröfur eru settar af teikningunni og stöðlum flugvélaframleiðandans.
Sp.: Hvaða efni eru best til að mala - ál eða títan í geimferðum?
A: Ál 7075 og 6061 eru notuð fyrir flestar þyngdar-mikilvægar sviga. Títan 6Al-4V er valið þegar þörf er á meiri styrkleika, hitastigsgetu eða tæringarþol. Valið fylgir byggingargreiningunni.
Sp.: Hversu langan tíma tekur það að fá tilboð í sérsniðna flugvéla íhluti?
A: Flestir rótgrónir framleiðendur geta skilað tilboði innan nokkurra virkra daga þegar heill teikningarpakki og efnislýsing hefur verið veitt.
Sp.: Þarf framleiðandinn AS9100 vottun?
A: Fyrir framleiðslu geimferðavinnu er AS9100 í raun krafist. Það sýnir gæðakerfið, rekjanleikann og ferlaeftirlitið sem framleiðendur flugvéla búast við.
Fáðu ókeypis DFM umsögn
Ef þú ert að þróa eða útvega loftrýmisfestingar og burðarhluta, sendu teikningu þína til að fá ókeypis hönnun-til-framleiðnilegrar endurskoðunar. Við munum staðfesta framleiðslugetu, draga fram hvers kyns umburðarlyndi eða efnisáhættu og gefa skýra tilvitnun fyrir nákvæmni malaða íhluti sem uppfylla nauðsynlegar nákvæmni og skjölunarstaðla.