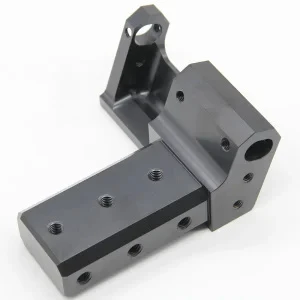
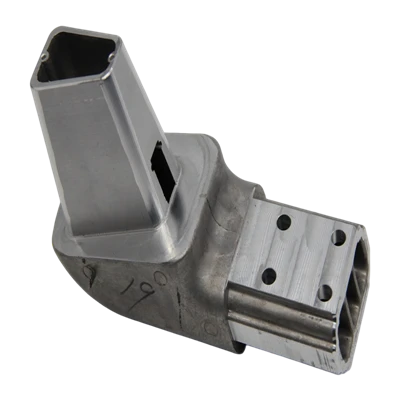
Hópur af álfestingum kemur til prufusamsetningar. Festingargötin passa ekki við undirvagnspunktana, þunnir veggir sýna sýnilega bjögun eða yfirborðið ber verkfæramerki sem standast útlitsskoðun. Allt fer aftur til endurvinnslu og prufuáætlunin rennur út. Í flestum tilfellum er vélin sjálf ekki vandamálið. Raunverulega málið er að vinnslukröfur fyrir CNC vinnslu á áli fyrir bíla voru aldrei skýrt skilgreindar í upphafi. Þessi grein útskýrir lykilkröfurnar-efnisval, vikmörk, stjórnun á vindi, yfirborðsmeðferð, skoðun og hvernig á að velja áreiðanlegan birgi-svo þú getir forðast þessar dýru óvæntar uppákomur.
Hvers vegna er erfiðara að véla álfestingar fyrir bíla en þeir líta út
Við fyrstu sýn lítur krappi einfalt út: nokkur göt, nokkur andlit, kannski einhverjir léttu vasar. Í raun og veru verður það að skila þyngdarminnkun, burðarstyrk, nákvæmri samsetningu og sanngjörnum kostnaði á sama tíma. Minni þéttleiki áls hjálpar til við að létta ökutækið, en mýkt þess og afgangsálag gera það viðkvæmt fyrir klemmukrafti og skurðarálagi.
Álinnihald bifreiða heldur áfram að hækka. Evrópskum bílum, til dæmis, fjölgaði úr 174 kg af áli að meðaltali árið 2019 í 205 kg árið 2022, með áætlanir um 237 kg á hvert ökutæki árið 2026. Sviga, festingar og burðarvirki mynda vaxandi hlutdeild í því rúmmáli. Til að mæta hagnýtum þörfum þessara hluta með réttri CNC vinnslu á álfestingum fyrir bíla þarf meira en einfaldlega að forrita verkfæraslóð.
Að velja rétta álblönduna
Ekki hagar sérhver álflokkur eins undir skerinu eða í notkun. Taflan hér að neðan ber saman þær fjórar málmblöndur sem oftast eru tilgreindar fyrir bílafestingar.
|
Álblöndu |
Styrkleikastig |
Vinnanleiki |
Tæringarþol |
Dæmigert notkunartilfelli |
Hlutfallslegur kostnaður |
|
6061-T6 |
Miðlungs-hátt |
Frábært |
Gott |
Almennar sviga, festingar, frumgerðir |
Lágt |
|
6082-T6 |
Aðeins hærra en 6061 |
Mjög gott |
Frábært |
Byggingarfestingar, útsetning utandyra |
Lágt-miðlungs |
|
7075-T6 |
Hátt |
Gott |
Í meðallagi |
Mikið-álag eða mótorsportsvigar |
Hátt |
|
5052 |
Neðri |
Gott |
Frábært |
Myndaðar eða tæringar-mikilvægar sviga |
Lágt |
6061 álfesting CNC mölun er enn algengasta valið vegna þess að það býður upp á besta heildarjafnvægið á styrk, vinnleika, suðuhæfni og kostnaði. Það vinnur hreint, tekur góða yfirborðsáferð og er mikið fáanlegt í plötum og stöngum. Margar verslanir sem sérhæfa sig í sérsniðnum áli CNC mölunarhlutum nota sjálfgefið 6061-T6 af þessum sökum.
Styrkur vs þyngd vs kostnaður
Þarftu hámarksstyrk í þéttum pakka → íhugaðu 7075, samþykkja hærri efnis- og vinnslukostnað.
Þarftu góða tæringarþol og endingu utandyra → 6082 eða 5052 virka oft betur.
Þarftu lægsta heildarkostnað með traustum hversdagslegum afköstum → 6061-T6 er venjulega hagnýtur sigurvegari fyrir flest CNC vinnsluverkefni fyrir álfestingar fyrir bíla.
Umburðarlyndi og nákvæmni kröfur
Ekki þarf allar víddar á krappi sömu nákvæmni. Of-umburðarlyndi hækkar kostnað án þess að bæta virkni.
Mikilvægar eiginleikar sem venjulega þurfa strangari stjórn:
Uppsetningar-gatastöður og þvermál (oft ±0,05 mm eða þéttara þegar þau festast við aðra íhluti)
Flatleiki parandi andlita (almennt 0,05–0,1 mm eftir þörfum fyrir þéttingu eða jöfnun)
Hornrétt milli lykilflata og holuása
Almennar stærðir sem hafa ekki áhrif á samsetningu (ISO 2768-m miðlungs flokkur er oft ásættanlegt)
ISO 2768 veitir gagnlegt sjálfgefið fyrir ótilgreindar stærðir. Fyrir margar ó-mikilvægar lengdir og breiddir heldur meðalflokkurinn (m) kostnaði sanngjörnum á meðan hann skilar enn virkum hlutum. Aðeins þeir eiginleikar sem hafa raunverulega áhrif á passa eða hleðsluleið ættu að hafa strangari einstök vikmörk í CNC vinnslu á álfestum fyrir bíla.
Koma í veg fyrir vindingu og titring í þunnum-vegghlutum
Álfestingar hafa oft þunna veggi og opna hluta. Klemkraftur eða árásargjarn skurður getur auðveldlega ýtt efninu úr lögun. Allir sem hafa unnið þunnt ál vita hversu hratt hluti getur hreyfst ef uppsetningin er ekki rétt.
Hönnun innréttinga
Notaðu mjúka kjálka, lofttæmisplötur eða sérstaka innréttingu sem staðsetjast á þegar-véluðum viðmiðum. Forðastu of-klemma. Styðjið þunna hluta að neðan þegar mögulegt er.
Skurðarstefna
Aðskilin grófgerð, hálf-frágangur og frágangur. Skildu eftir nægilega mikið af soði eftir grófgerð svo að afgangsálag geti slakað á fyrir lokaskurðinn. Notaðu skörp verkfæri, hóflega straum og nægilegt kælivökva til að halda hita lágum. Þessi nálgun er sérstaklega mikilvæg í 6061 Aluminum Bracket CNC Milling, þar sem leifar álags getur verið áberandi.
Streitulosun
Fyrir mikilvæga eða mjög brenglaða hluta er streitu-losunarlota eftir grófa vinnslu oft þess virði. Það bætir við ferliþrepi en kemur í veg fyrir víddarrek síðar.
Hagnýt samantekt:
Styðjið hlutann rétt frekar en að grípa hann þétt
Jafnvægi að fjarlægja efni yfir hlutann
Klára mikilvæga fleti síðast, eftir að mestu álagi hefur verið losað
Fylgstu með sliti verkfæra svo skurðarkraftar haldist stöðugir
Yfirborðsfrágangur og eftirvinnsla-
Algengar yfirborðsmeðferðir fyrir álfestingar fyrir bíla eru:
Tær eða lituð anodizing (bætir tæringarþol og útlit)
Sandblástur eða perlublástur (samræmt matt útlit)
Rafhljóðhúð (góð brún þekju og tæringarvörn)
Einföld olíuvörn fyrir innri eða ó-sýnilega hluti
Flest húðun bætir við þykkt. Skildu eftir viðeigandi birgðahlutfall á mikilvægum víddum og ræddu endanlega yfirborðskröfu snemma þegar þú pantar sérsniðna ál CNC mölunarhluta. Skýr samskipti um væntingar um frágang hjálpa til við að koma í veg fyrir óvart eftir rafskaut eða húðun.
Skoðun og gæðaeftirlit
Áreiðanlegt ferli felur í sér:
Fyrsta-grein skoðun með fullri víddarskýrslu (venjulega CMM)
Við-athugun á mikilvægum eiginleikum
Hópsýnistaka samkvæmt samþykktri AQL eða eftirlitsáætlun viðskiptavina
Kaupendur ættu að biðja um efnisvottorð (myllaprófunarskýrslur) og víddarskoðunarskýrslur með hverri sendingu. Vottun eins og ISO 9001 og IATF 16949 gefa til kynna að birgir viðhaldi skjalfestum kerfum til að stjórna ferlum, rekjanleika og stöðugum umbótum -mikilvægt þegar sviga verða hluti af ökutækissamsetningu.
Tilviksrannsókn - Byggingarfesting fyrir uppsetningu undirvagns
Viðskiptavinur þurfti röð af burðarálfestingum sem notuð voru til að festa undirvagn. Hlutarnir voru með þunna veggi og mörg uppsetningarhol sem þurftu að halda nákvæmri staðsetningu eftir vinnslu. Snemma tilraunir sýndu minniháttar skekkju sem færði staði holunnar og olli vandræðum með að passa ökutækið.
Vinnsluteymið skipti yfir í lága-spennufestingu, skipulagði gróf- og frágangsskurðina betur og stjórnaði skurðarbreytum til að takmarka hita og kraft. Mikilvægar holustöður og flatleiki voru athugaðar á CMM áður en hlutum var sleppt. Þegar innréttingin og verkfæris-leiðarstefnan var læst inni, uppfylltu festingarnar nauðsynlega samsetningu án þess að rétta annað, og samkvæmni batnaði í síðari lotum.
Hvernig á að velja CNC vinnsluframleiðanda úr áli
Þegar þú metur birgja skaltu athuga þessi fimm atriði:
Búnaður - nútímalegar 3-, 4- eða 5-ása myllur sem geta haldið nauðsynlegum vikmörkum á áli
Rekjanleiki efnis – hæfni til að veita verksmiðjuskírteini og hita-loturakningu
Skoðunargeta – innan-CMM eða sambærileg mælifræði
Frumgerðarhraði - hæfileiki til að skila hagnýtum sýnum fljótt
Samskipti – skýr DFM endurgjöf og móttækilegur stuðningur við verkefni
Reyndur álfestingar CNC vinnsluframleiðandi mun venjulega veita hagnýtar tillögur um efni, umburðarlyndi og ferli. Margir kaupendur leita einnig að CNC vélrænni álfestingaverksmiðju sem getur séð um bæði frumgerðir og raðframleiðslu, eða heildsölu CNC krappi birgir áli þegar magn stækkar. Góður sérsniðinn bifreiðafestingarframleiðandi mun einnig bjóða upp á víðtækari ál CNC mölunarþjónustu fyrir bílavarahluti, sem gerir það auðveldara að stjórna tengdum íhlutum undir einu þaki.
Iðnaðarsamhengi
Eftirspurn eftir áli í bifreiðum heldur áfram að vaxa þar sem framleiðendur sækjast eftir léttari farartækjum og lengri EV-drægni. Spáð er að meðalálinnihald á ökutæki haldi áfram að hækka það sem eftir er áratugarins. Birgjar sem fjárfesta í ferlistýringu, efnisþekkingu og stöðugum gæðakerfum eru betur í stakk búnir til að uppfylla hertar kröfur fyrir burðarvirki og uppsetningaríhluti sem framleiddir eru af CNC vinnslu á áli fyrir bíla.
Algengar spurningar
Sp.: Hvaða umburðarlyndi getur CNC fræsun náð á álfestingum?
A: Áríðandi festingargöt og flatneskju er venjulega hægt að halda við ±0,05 mm eða betur á nútímabúnaði. Ó-víddir fylgja oft ISO 2768-m miðlungs vikmörkum til að stjórna kostnaði.
Sp.: Hvaða ál er best fyrir bílafestingar?
A: 6061-T6 er mest notaður vegna jafnvægis styrks, frábærrar vinnsluhæfni og kostnaðar. 6082 er náinn valkostur þegar þörf er á aðeins meiri styrk eða betri tæringarþol; 7075 er frátekið fyrir mikið álag. Þess vegna er 6061 álfesting CNC fræsing áfram sjálfgefið val fyrir mörg verkefni.
Sp.: Hvernig kemurðu í veg fyrir að þunnar-veggfestingar úr áli skekkist?
A: Notaðu litla-spennubúnað, stigaða grófgerð og frágang, skarpur verkfæri og stjórnaða skurðarkrafta. Álagsléttir eftir grófa vinnslu hjálpar á mikilvægum hlutum.
Sp.: Hvaða yfirborðsáferð er best fyrir álfestingar fyrir bíla?
A: Anodizing er algengt fyrir tæringarvörn og útlit. Sandblástur eða rafhleðsluhúð eru val sem fer eftir snyrtivöru- og umhverfiskröfum. Gerðu alltaf ráð fyrir lagþykkt á mikilvægum víddum þegar þú tilgreinir sérsniðna ál CNC mölunarhluta.
Sp.: Hver er dæmigerður MOQ og leiðtími þegar pantað er frá CNC verksmiðju?
A: Margar verslanir samþykkja frumgerð magn eins lítið og eitt stykki. Framleiðslulágmörk ráðast aðallega af fjárfestingu innréttinga. Leiðslutími frumgerða er oft 7–15 virkir dagar eftir samþykki teikninga; Leiðslutími röð framleiðslu er mismunandi eftir magni og afkastagetu.
Skýrar kröfur um efni, umburðarlyndi, uppsetningu, yfirborðsmeðhöndlun og skoðun breyta CNC vélbúnaði úr áli fyrir bíla úr uppsprettu samsetningarvanda í fyrirsjáanlegt-hágæðaferli. Skilgreindu þessa punkta snemma, deildu heildarteikningum og vinndu með birgi sem skilur bæði hegðun áls og væntingar bíla.