Þegar kemur að frádráttarframleiðslu eru snúningur og fræsun tveir grundvallar- og mest notaðir vinnsluferlar í greininni. Báðar aðferðirnar eru færar um að framleiða nákvæma, hagnýta málm- og plastíhluti, en samt treysta þær á í grundvallaratriðum mismunandi vélfræði, þjóna mismunandi rúmfræði hluta og eru valdar út frá mjög mismunandi framleiðslumarkmiðum. Skilningur á þessum aðgreiningum er nauðsynlegur fyrir verkfræðinga, innkaupateymi og framleiðendur sem þurfa að velja rétta ferlið fyrir tiltekinn hluta - og fyrir alla sem tilgreina sérsniðna vélræna íhluti fyrir verkefni. Hér að neðan sundurliðum við helstu muninum á snúningi og mölun eftir vinnsluaðferðum, viðeigandi lögun hluta, nákvæmni og yfirborðsgæði og framleiðsluhagkvæmni.
Vinnsluaðferð

Beygja: Beygja virkar þannig að vinnustykkið er snúið á meðan fast skurðarverkfæri, fest á verkfærahaldara, fjarlægir efni af yfirborði þess. Vinnustykkið er klemmt á snæld rennibekksins og snúið á miklum hraða, á meðan skurðarverkfærið færist meðfram ás- eða geislastefnu hlutans til að raka burt efni lag fyrir lag. Vegna þess að verkfærið sjálft snýst venjulega ekki - er það vinnustykkið sem snýst - og er sérstaklega skilvirkt við að framleiða sléttar, samfelldar skurðir meðfram snúningsás. Nútíma CNC rennibekkir geta stjórnað straumhraða, snældahraða og verkfæraslóð með mikilli nákvæmni, sem gerir rekstraraðilum kleift að framleiða flókin snið, tapers, þræði og gróp í einni uppsetningu.
Milling: Milling starfar á öfugri meginreglu. Hér er það skurðarverkfærið - fræsarinn - sem snýst, oft á mjög miklum snældahraða, á meðan vinnuhlutinn helst kyrrstæður eða er færður aftur af borði eða snúningsásum vélarinnar. Snúningsskeri hreyfist yfir yfirborð vinnustykkisins og fjarlægir efni þegar það ferðast eftir forrituðum slóðum í margar áttir. Vegna þess að skerið getur nálgast hlutinn frá mörgum sjónarhornum og vegna þess að nútíma CNC fræsar eru venjulega með 3-ása, 4-ása eða jafnvel 5-ása getu, býður fræsing mun meiri sveigjanleika í gerðum skurða, vasa og útlína sem hægt er að framleiða.
Þessi grundvallarmunur á - snúningsverkfæri á móti snúningsverkfæri - er upphafspunkturinn fyrir næstum hverri annarri greinarmun á ferlunum tveimur.
Gildandi hlutaform
Snúningur hentar sérstaklega vel til að vinna sívalur hluta - stokka, erma, bushings, pinna og hvers kyns íhluti sem er samhverfur í snúningi um miðás. Vegna þess að vinnustykkið snýst stöðugt meðan á klippingu stendur, framleiðir snúningur náttúrulega kringlótt snið og það er rétta-að vinna þegar hönnun kallar á ytri þvermál, innri holur, mjókkanir eða snittari sívalur. Hlutar eins og drifskaft, vökvahólkar og snittari festingar eru klassísk dæmi um snúna íhluti.
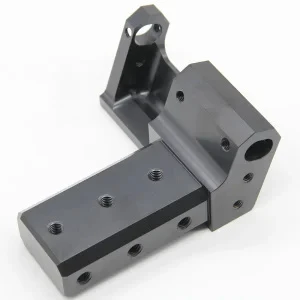
Milling er aftur á móti mun fjölhæfari hvað varðar rúmfræði. Vegna þess að skerið getur færst eftir mörgum ásum og nálgast vinnustykkið úr mismunandi áttum, getur fræsun framleitt flata fleti, útlínur eða lausar-fletir, raufar, vasa, göt og flókin þrívíddarform sem erfitt eða ómögulegt væri að ná með beygju eingöngu. Þetta víðtækara úrval af viðeigandi formum gerir mölun ákjósanlegur kostur fyrir hluta eins og festingar, hús, mót, gíra og burðarhluta með ó-snúningsrúmfræði.
Í mörgum raunverulegum-framleiðsluverkflæði útiloka snúningur og fræsing ekki gagnkvæmt - þau eru oft sameinuð. Einn íhlutur gæti byrjað sem snúið sívalur eyðublað og síðan verið fært yfir í mölunaraðgerð (eða snæri-blendingsvél) til að bæta við flötum, raufum eða af-ás eiginleikum sem rennibekkur einn getur ekki framleitt.
Vinnslunákvæmni og yfirborðsgæði
Snúningur skilar almennt meiri vinnslunákvæmni og yfirburða yfirborðsáferð, sem er ástæðan fyrir því að það er áfram valið ferli fyrir hluta sem hafa miklar kröfur um umburðarlyndi fyrir sívalningslaga eiginleika. Vegna þess að vinnustykkið snýst á jöfnum, stýrðum hraða á móti föstu verkfæri, hefur beyging tilhneigingu til að framleiða mjög stöðuga yfirborðsáferð eftir lengd skurðar, með lágmarks spjalli eða titringi þegar rétt er stillt. Þetta gerir beygjur tilvalin fyrir nákvæmni stokka, legutappa og þéttingarfleti þar sem hringleika og yfirborðsgróft gildi verða að uppfylla strangar forskriftir.
Millun getur einnig náð framúrskarandi nákvæmni og yfirborðsgæði - háum- CNC fræsunarstöðvum með stífum snældum, gæðaverkfærum og fínstilltu straumi og hraða halda vikmörkum á sama bili og snúningur. Sem sagt, vegna þess að fræsun felur í sér truflaðan skurð (skerið snertir og losar efni ítrekað þegar það fer í gegnum brautina, sérstaklega í vasa- eða útlínuraðgerðum), getur það verið nokkuð hætt við verkfæramerkjum, titringi eða ósamræmi á yfirborði samanborið við stöðuga skurðaðgerð við að beygja. Í skiptum fyrir þessa smávægilegu skiptingu- á samkvæmni yfirborðs, býður mölun verulega meiri framleiðsluhagkvæmni fyrir hluta sem krefjast margra eiginleika á mismunandi yfirborði.
Framleiðsluhagkvæmni
Snúning hentar venjulega best til að framleiða stakan hluta eða lítinn lotu af hlutum með mjög mikilli nákvæmni. Vegna þess að ferlið er fínstillt í kringum einn snúningsás getur uppsetning og hringrásartími fyrir einfaldar sívalur rúmfræði verið hraður, en beygja er í eðli sínu ekki hönnuð fyrir mjög mikið-rúmmál fjarlægingar flókins, margþættra-efnis.
Milling er aftur á móti vel þekkt fyrir mikla framleiðsluhagkvæmni, sérstaklega í atburðarásum sem fela í sér stóra-lotuframleiðslu eða að fjarlægja umtalsvert magn af efni. Marg-ás CNC fræsar geta hreinsað mikið magn af lager, skorið marga eiginleika í einni uppsetningu og keyrt án eftirlits í langan tíma með sjálfvirkum verkfærabreytingum - sem allar gera fræsun sérstaklega verðmæt fyrir framleiðslukeyrslur í miklu-magni þar sem afköst og endurtekningarnákvæmni skipta jafn miklu máli og nákvæmni.
Samantekt
Snúningur og mölun skipa báðar mikilvægan sess á sviði vélrænnar framleiðslu og hver ber sína sérstaka styrkleika og tilvalin notkunartilvik. Beygja skarar fram úr í því að framleiða há-nákvæmni, snúningssamhverfa hluta með framúrskarandi yfirborðsáferð, sem gerir það að eðlilegu vali fyrir stokka, hlaup og álíka sívala íhluti. Milling, á meðan, býður upp á mun meiri fjölhæfni í lögun og eiginleikum sem hún getur framleitt, ásamt meiri afköstum fyrir lotuframleiðslu, sem gerir það að verkum að -vinnsla fyrir flata, útlínur eða rúmfræðilega flókna hluta.
Í reynd fer að velja réttu vinnsluaðferðina - eða sameina hvort tveggja innan eins framleiðsluverkflæðis - mjög eftir sérstökum kröfum viðkomandi hluta: rúmfræði hans, vikmörkunum sem hann þarf að uppfylla, yfirborðsáferð sem krafist er og framleiðslumagninu sem þarf. Framleiðendur og verkfræðingar sem skilja þennan kjarnamun eru betur í stakk búnir til að tilgreina rétta ferlið frá upphafi, draga úr kostnaðarsamri endurhönnun, lágmarka afgreiðslutíma og tryggja að endanlegur íhlutur uppfylli bæði hagnýtar og hagkvæmar kröfur. Fyrir flóknar samsetningar sem sameina sívala og ó-snúningseiginleika, þá veitir vinnu með vinnsluaðila sem getur bæði snúið og fræsið - eða býður upp á samþætta fress-snúningsgetu - oft skilvirkustu leiðina frá hönnun til fullunnar hluta.