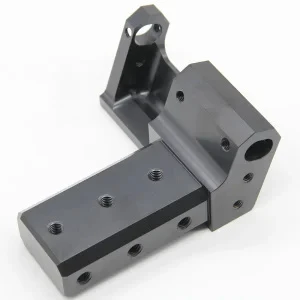
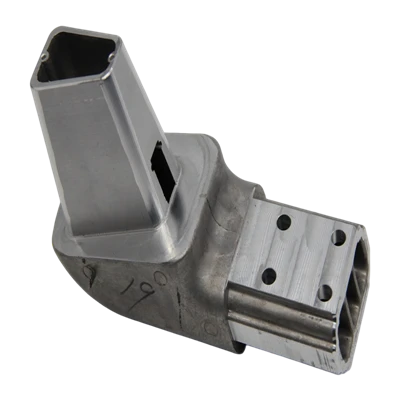
Tómarúmsteypa, byggð á nákvæmum 5-ása bifreiðarfræsingarhlutum fyrir meistarann, gefur þér hagnýta, framleiðslulíka hluta á dögum í stað vikur. Þú heldur gæðum nógu háum fyrir passaprófanir, samsetningarprófanir og takmarkaðar virkniprófanir, án stórs verkfærareiknings.
Hvers vegna hefðbundin verkfæri fara verulega yfir R&D fjárhagsáætlun
Stál- eða álframleiðsluverkfæri eru hönnuð fyrir rúmmál. Raunverulegur kostnaður felur í sér hönnun, vinnslu á holrúmum, fægja, hitameðhöndlun og-prófun. Fyrir í meðallagi flókna bílahluta ertu oft að horfa á $ 15.000 til $ 40.000 eða meira, með afgreiðslutíma á fjórum til tólf vikum þegar hönnunin frýs. Sérhver endurskoðun bætir við kostnaði og tíma. Umsagnir iðnaðarins um þróun bifreiða benda stöðugt á það sama: líkamlegar frumgerðir og verkfæri éta áberandi hluta af snemma áætlunarkostnaði. Þegar hönnunin er enn á hreyfingu er erfitt að endurheimta þá peninga.
Falinn kostnaður við hönnunarbreytingar
Einföld veggbreyting gæti kostað nokkur þúsund og eina eða tvær vikur. Eitthvað stærra getur sent þig aftur í byrjun verkfæraröðarinnar. Á meðan heldur restin af ökutækjaáætluninni áfram að rúlla. Teymi læsa annað hvort hönnuninni of snemma eða halda áfram að skrifa ávísanir fyrir ný verkfæri. Bæði sár.
Hvað getur tómarúmsteyputækni raunverulega fært R&D teymum?
Tómarúmsteypa byrjar með hágæða-meistara. Þú býrð til sveigjanlegt sílikonmót úr því og hellir síðan pólýúretan plastefni undir lofttæmi. Niðurstaðan er þéttir hlutar sem líta út og finnast nálægt framleiðsluplasti-ABS, PC, jafnvel sumum teygjum. Sílíkonmótið sjálft er ódýrt og getur verið tilbúið á nokkrum dögum þegar meistarinn er til.
Á móti stálverkfæri hoppar munurinn út. Upphafskostnaður lækkar mikið. Fyrstu hlutar berast venjulega eftir sjö til fimmtán virka daga í stað vikna. Hönnunarbreytingar skaða mun minna vegna þess að þú getur uppfært meistarann og hellt í nýtt sílikonmót án þess að endurskrifa höfuðstólsáætlunina. Fyrir frumgerð bifreiða í litlu magni af 25–100 stykkja, eru tölurnar næstum alltaf jákvæðar fyrir þessa leið.
Frá CAD til frumgerð á dögum, ekki vikum
Dæmigert flæði: læstu CAD, vélaðu nákvæman meistara (CNC er ákjósanlegt fyrir mikilvæga fleti), steyptu kísillinn og helltu síðan úretaninu. Margar verslanir afhenda þér fyrstu greinarnar innan tveggja vikna. Sá hraði gerir teyminu þínu kleift að keyra nokkrar hönnunarlykkjur í sama glugganum og eitt stál-verkfæri prufaði- áður. Afgreiðslutími frumgerða bíla minnkar úr „bíða og von“ yfir í eitthvað sem þú getur í raun skipulagt í kringum þig.
Umsóknarsviðsmyndir af fimm-ása CNC vinnslu
Allt ríður á meistaramynstrinu. Fyrir bílahluti sem þurfa þröng vikmörk, flókið yfirborð eða undirskurð er fimm-ása CNC hagnýt leið til að búa til þennan meistara. Sterk CNC mölunarverksmiðja getur haldið rúmfræði, yfirborðsáferð og tengsl sem kísillmótið mun afrita. Gæði 5-ása bílafrjálshluta þinna setja loftið fyrir hverja steypu sem á eftir kemur.
Meðhöndlaðu frumgerðir CNC-fræsingar sem grunninn, ekki eftiráhugsun, og þú færð betri víddarsamkvæmni og hreinni hlutar þegar þeir birtast til að passa upp-. Að vinna með frumgerð framleiðanda sem þegar rekur bæði fimm-ása vinnu og tómarúmsteypu heldur höndunum-hreinum og tímaáætluninni heiðarlegri. Hröð verkfæri fyrir bílavarahluti virka best þegar meistarinn og steypan búa undir sama þaki.
Rauntölur-Hversu mikið getur þú raunverulega sparað
Hér er raunhæf hlið-við-fyrir meðal-flókið bifreiðahús eða festingu (núverandi markaðssvið fyrir lítið-magn vinnu):
|
Atriði |
Stál / framleiðsluverkfæri |
Vacuum Casting + CNC Master |
|
Verkfæri / Master kostnaður |
$15,000 – $40,000+ |
$800 - $3.000 (CNC meistari + kísillmót) |
|
Leiðslutími að fyrstu hlutum |
4 – 12 vikur |
7 – 15 virkir dagar |
|
Kostnaður fyrir 50 hluta (verkfæri afskrifað) |
$15,000+ auk efnis |
Venjulega 40–70% lægri heildarverkefniskostnaður |
|
Áhrif hönnunarbreytinga |
Hátt (endurgerð hola eða nýtt verkfæri) |
Lágt (nýr meistari eða mygla á dögum) |
|
Hæfilegt magn |
Mikið-magn framleiðsla |
10 – 200+ stykki (mörg mót ef þarf) |
Sunhingstones hulstur: Einn viðskiptavinur í bílaíhlutum þurfti hagnýta prufuhluta fyrir nýjan undir-hlífarflokkafjölskyldu-um það bil 60 stykki, ABS-eiginleikar, mikilvægar uppsetningareiginleikar. Stálverkfæri var vitnað í sex vikur og mikið fjármagn. Þeir skiptu yfir í 5-ása bílafræsingarhluti fyrir meistarana, síðan lofttæmissteypu. Fyrsta settið kom eftir tíu daga. Heildarkostnaður verksins var meira en 60 prósent lægri en stálleiðin. Hlutarnir héldu nógu vel umburðarlyndi fyrir samsetningarprófanir og takmarkaða endingu athuganir. Tvær síðari hönnunarbreytingar voru frásogaðar með næstum engu áætlunarbroti. Það er sú niðurstaða sem við sjáum þegar CNC-frumunarfrumgerðir og urethane steypa vinna saman.
Þessar tölur eru ekki kenning. Þegar starfið er frumgerð í litlu magni bifreiða frekar en milljón stykki, dregur samsetningin af nákvæmum 5-ása bifreiðafrjálshlutum og tómarúmsteypu bæði tíma og peninga út úr mikilvægu brautinni.
Þegar tómarúmsteypa á við (og þegar það á ekki við)
Góð passa:
Um það bil 25–100 lotur (eða nokkur hundruð með mörgum sílikonmótum)
Útlitshlutir, innréttingar, hlífar, ó-burðarfestingar
Löggilding á lögun, form og samsetningu
Takmarkaðar virkniprófanir þar sem pólýúretan kemst nógu nálægt endanlegu plasti
Forrit þar sem enn er búist við hönnunarbreytingum
Ekki besti kosturinn:
Mikil-framleiðsla þar sem einingakostnaður þarf að lækka í sent
Ofur-hár-burðarhlutir sem þurfa framleiðslumálma eða fyllt verkfræðiplast undir miklu álagi
Störf sem krefjast algjörs ströngustu vikmarka og yfirborðsáferðar sem aðeins hert stál getur haldið yfir langan tíma
Einföld regla: ef þú þarft varahluti í þessum mánuði og hljóðstyrkurinn er enn í litlum hundruðum, þá er tómarúmsteypa venjulega snjallasti kallið. Þegar rúmmál klifra og hönnunin er læst skaltu fara í sprautumótun eða fulla framleiðsluferli.
Hvernig á að velja réttan félaga
Leitaðu að birgi sem getur afhent bæði fimm-ása CNC masterinn og lofttæmissteypuna undir einu gæðakerfi. Hagnýtar athuganir sem skipta máli:
Sannað fimm-ása getu í flókinni rúmfræði bifreiða
Innan-hús eða þétt tengd tómarúmsteypugetu
Skriflegar, raunhæfar-afgreiðslutímaskuldbindingar
Raunveruleg reynsla í bíla- eða iðnaðarmálum
Vönduð pappírsvinna og efnisvottorð sem styðja innri staðfestingu þína
Reynsla af hröðum verkfærum fyrir bílavarahluti og afrekaskrá í að breyta frumgerðum CNC fræsna í hreinar steypur telur meira en fín markaðssetning. Biddu um nýleg sambærileg verkefni og farðu í gegnum hvernig þau höndluðu hönnunarbreytingar. Góður frumgerð framleiðandi mun tala um tölur og áhættu, ekki bara getu.
Algengar spurningar
Sp.: Hver er raunverulegi munurinn á tómarúmsteypu og sprautumótun?
A: Sprautumótun notar málmmót og hitaþjála köggla fyrir mikið-rúmmál og lítinn-eininga-kostnað. Tómarúmsteypa notar sílikonmót og pólýúretan plastefni fyrir hraðvirka, -lítið rúmmálsvinnu með mun lægri fyrirframkostnaði. Þeir þjóna mismunandi stigum sama lífsferils vörunnar.
Sp.: Hversu langan tíma tekur frumgerð lotu í tómarúmsteypu venjulega?
A: Frá samþykkt CAD til fyrstu hluta, flest verkefni lenda á 7–15 vinnudaga-dagabilinu þegar skipstjórinn er CNC-vinnaður og mótið er einfalt. Flókin rúmfræði eða sérstök efni geta bætt við nokkrum dögum. Það er afgreiðslutími bifreiða frumgerða sem flest lið geta í raun skipulagt í kringum sig.
Sp.: Er hægt að nota tómarúm-steypta hluta fyrir virkniprófanir?
A: Já, innan marka. Nútíma pólýúretan getur nálgast stífleika, höggþol og hitastig margra framleiðsluplastefna. Þeir eru reglulega notaðir við samsetningarprófanir, passaprófanir og takmarkaða endingu eða umhverfisvinnu. Mikið álag eða langtíma-há-hitanotkun gæti samt þurft á lokaframleiðsluefninu að halda.
Sp.: Þarf ég fimm-ása CNC til að búa til aðalmynstrið?
A: Ekki alltaf, en fyrir flesta bílaíhluti með samsett yfirborð, þétt staðsetningarvik eða undirskurð, er fimm-ás áreiðanleg leið til að framleiða nákvæman meistara. Sú nákvæmni skilar sér beint í hverja steypu. Gæða 5-ása bílafræsingarhlutir gera gæfumuninn.
Sp.: Hversu marga hluta getur eitt kísillmót framleitt?
A: Venjulega 15–30 hágæða hlutar, allt eftir rúmfræði, efni og meðhöndlun. Mörg mót eru venjulega gerð úr sama meistaranum þegar þú þarft meira magn.
Tómarúmsteypa kemur ekki í stað framleiðsluverkfæra. Það fjarlægir bara dýra, hæga skrefið sem áður var á milli CAD og fyrstu raunverulegu-heimsins. Þegar þú byrjar með nákvæma 5-ása bílafræsingarhluti fyrir meistarann færðu þann hraða og sveigjanleika sem R&D teymi þurfa án þess að gefa upp gæðin sem þarf til að prófa marktækar. Fyrir forrit sem enn eru ítrekað er sú samsetning oft sú ákvörðun sem mest er á borðinu.