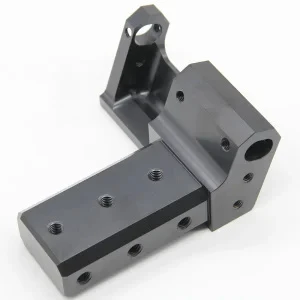
CNC mölunarþol ákvarðar hvort hluti passar, þéttir eða bilar undir álagi. Tilgreindu það of laust og samsetningar skrölta eða leka. Tilgreindu það of þétt og þú borgar fyrir nákvæmni hlutans sem aldrei þarf. CNC fræsun með mikilli nákvæmni getur skilað mikilvægum stjórnunareiginleikum sem krefjast - en aðeins þegar forritið raunverulega krefst þess.
Standard CNC vs High Precision CNC: Umburðarlyndi Samanburður
Flestar nútíma CNC myllur halda traustri nákvæmni við venjulegar aðstæður í verslun. Raunverulegi munurinn kemur í ljós þegar þú ýtir inn á þéttara svið. CNC-fræsingarmyndin hér að neðan endurspeglar dæmigerð gildi sem hægt er að ná úr venjulegum iðnvenjum og ISO-tengdum viðmiðum. Raunverulegar niðurstöður ráðast enn af stærð hluta, rúmfræði, efni og ferli aga.
|
Flokkur |
Dæmigert línulegt þol |
Common Equivalent |
Dæmigert notkunartilvik |
Hlutfallsleg kostnaðaráhrif |
|
Hefðbundin CNC fræsun |
±0,05 – ±0,13 mm (±0,002 – ±0,005 tommur) |
ISO 2768-m / IT8–IT10 |
Byggingarhlutir, girðingar, ó-mikilvægir eiginleikar |
Grunnlína |
|
Nákvæm CNC fræsun |
±0,025 – ±0,05 mm (±0,001 – ±0,002 tommur) |
Fínn ISO / IT6–IT8 |
Hagnýtur passar, parandi yfirborð |
+20–50% |
|
CNC vinnsla með mikla / þéttu umburðarlyndi |
±0,01 – ±0,025 mm (±0,0004 – ±0,001 tommur) |
IT5–IT7 með stýrðu ferli |
Mikilvægar geimferðir, læknisfræðilegar, sjónrænar eiginleikar |
+50–150%+ |
|
Ofur-nákvæmni (oft aukaferli) |
±0,005 mm eða þéttara (±0,0002 tommur) |
IT4–IT5 + mala/EDM |
Lokaflötur, sjónfestingar, ígræðslur |
Töluvert hærra |
Hefðbundin CNC fræsun uppfyllir þægilega miðlungs-flokkamörk án sérstakra ráðstafana. CNC vinnsla með þéttum þolmörkum þýðir venjulega hægari frágang, skarpari verkfæri, hitastig-stöðug uppsetning, stíf festing og tíðari skoðun. Þegar þú ert kominn niður fyrir u.þ.b. ± 0,01 mm, færa margar verslanir mikilvæga eiginleika yfir í slípun, rembing eða vír EDM.
Hvað takmarkar í raun CNC mölunarþol
Fjórir þættir ráða úrslitum í-heiminum.
Efnisleg hegðun kemur fyrst. Ál þenst um tvöfalt meira út en stál fyrir sömu hitabreytingu. 10 gráðu hækkun á 100 mm áli getur breytt stærð um u.þ.b. 0,023 mm - nóg til að borða heilt þétt þolband. Þunnir veggir og afgangsstreita gera vandamálið verra. Harðari málmblöndur eins og títan mynda meiri hita og skurðkraft, þannig að vinnsluglugginn þrengist fljótt.
Verkfæri eru næst. Sveigjan tól eykst verulega með stöng-lengd. Lengri endafressla undir álagi getur auðveldlega ýtt eiginleikum utan ±0,025 mm. Slit breytist virkt þvermál með tímanum. Stutt, stíf karbítverkfæri með viðeigandi húðun halda rúmfræði miklu lengur en háhraða stál í nákvæmni. Snældahlaup og stífni festingarinnar setja hagnýtt gólf.
Stífleiki og ástand véla skiptir ekki síður miklu máli. Stíf uppbygging, vel-viðhaldnar leiðbeiningar, lítið bakslag og nákvæm kvörðun mynda grunninn. Marga-vélar draga úr uppsetningarstafla-en aðeins ef snúningsásarnir og festingin sjálf haldast stíf og kvarðuð. Eldri eða illa viðhaldinn búnaður á í erfiðleikum jafnvel með venjulegum vikmörkum.
Hitaaflögun er oft þögli morðinginn. Hiti frá skurði, spindlalegum, mótorum og umhverfishita stækkar bæði vélina og vinnustykkið. Snældavöxtur meðfram Z-ásnum og ójöfn stækkun yfir stóran hluta er algeng. Hitastigs-stýrð herbergi, rétt upphitun-, stöðugur kælivökvi og mælihlutir við hitajafnvægi verða nauðsynleg þegar þú ferð inn á CNC-fræsingarsvæði með mikilli nákvæmni. Nokkrar gráður af reki geta þurrkað út allt þolmörkin á mikilvægum eiginleikum.
Þessir þættir virka sjaldan einir. Stíf vél sem keyrir slitið verkfæri á háu-CTE efni í stjórnlausri verslun mun ekki skila þéttum árangri, sama hvað bæklingurinn heldur fram.
Þar sem mikil nákvæmni umburðarlyndi skiptir í raun máli
Ekki þarf sérhver hluti CNC vinnslu með þéttum umburðarlyndi. Forritin sem deila venjulega einum eiginleika: Lítil víddarbreyting hefur bein áhrif á virkni, öryggi eða samræmi við reglur.
Læknaígræðslur og tæki - beinskrúfur, bæklunaríhlutir, skurðaðgerðarverkfæri - þurfa oft ±0,01 mm eða betri auk framúrskarandi yfirborðsáferðar og lífsamhæfðra efna. Slæm passa hér er ekki bara óþægilegt; það getur haft áhrif á afkomu sjúklinga.
Flugtengi og burðarvirki standa frammi fyrir titringi, hitasveiflum og hringlaga hleðslu. Pörunaryfirborð og staðsetningar festinga verða að vera í lagi, annars missir samsetningin heilleika með tímanum.
Ljós- og ljóseindafestingar krefjast þéttrar staðsetningar- og formstýringar svo sjónásar haldist í takt. Jafnvel minniháttar frávik koma fram sem tap á frammistöðu.
Hálfleiðaraverkfæri,-afkastamikil vökvaíhlutir og ákveðnir varnar- eða vísindahlutar falla í sama flokk. Í þessum tilvikum er aukakostnaður við CNC-fræsingu með mikilli nákvæmni réttlættur af hættu á bilun á sviði eða kostnaði við endurhönnun.
Fljótur gátlisti: Þarf verkefnið þitt með mikilli nákvæmni CNC mölun?
Spyrðu þessara spurninga áður en þú læsir teikningunni:
Stjórnar þessi vídd mikilvægri passa (pressu, renna eða þéttingu) eða raunverulegri stöðu miðað við aðra eiginleika?
Mun eðlilegur breytileiki innan ±0,05–0,13 mm valda samsetningarvandamálum, leka, titringi eða styttri líftíma?
Krefjast eftirlits eða iðnaðarstaðla hert eftirlit?
Hefur þú athugað þolstaflann-upp yfir alla samsetninguna?
Gæti aukaaðgerð (rúm, mala, slípa) á aðeins mikilvægum eiginleikum náð sömu niðurstöðu á hagkvæmari hátt?
Hefur þú rætt efnis-, stærðar- og rúmfræðiþvinganir við verslunina sem í raun mun framleiða hlutinn?
Ef flest svör við fyrstu þremur spurningunum eru „nei“ skaltu halda þig við staðlaðar eða miðlungs nákvæmar útkallanir. Að beita þéttum CNC-vinnslu alls staðar er ein fljótlegasta leiðin til að hækka kostnað og afhendingartíma án þess að bæta afköst. Snjallar teikningar nota aðeins þröng vikmörk þar sem þær vinna sér inn og treysta á almennar athugasemdir (ISO 2768 eða sambærilegt) fyrir allt annað.
Sjáðu hvað CNC fræsun með mikilli nákvæmni getur skilað hlutunum þínum
Þegar mikilvægir eiginleikar þurfa raunverulega CNC-fræsingu með mikilli nákvæmni, verða vinnslustýring, hitastýring og áreiðanleg mælifræði ó-viðræðuhæf. Deildu teikningum þínum og kröfum - við getum endurskoðað þolstefnuna, greint hvar raunverulega er þörf á þéttri stjórn og sýnt hvernig CNC mölunargeta okkar með mikilli nákvæmni samsvarar þessum kröfum án óþarfa kostnaðar.
Algengar spurningar
Hvaða umburðarlyndi getur CNC vinnsla náð?
Hefðbundin CNC fræsun heldur venjulega ±0,05 til ±0,13 mm. Með agaðri ferlistýringu nær hárnákvæmni CNC fræsun reglulega ±0,01 til ±0,025 mm á mikilvægum eiginleikum. Þröngari niðurstöður krefjast venjulega aukaaðgerða eins og mala eða EDM.
Hvað telst CNC vinnsla með þétt umburðarlyndi?
Flestar verslanir líta á ±0,025 mm (±0,001 tommu) eða fínni sem þröngt umburðarlyndi. Fyrir neðan ±0,01 mm færðu inn mikla-nákvæmni eða ofur-nákvæmni vinnu sem krefst sérhæfðrar uppsetningar og skoðunar.
Hvenær ætti ég að velja CNC fræsun með mikilli nákvæmni fram yfir staðlaða?
Notaðu það fyrir eiginleika sem hafa bein áhrif á passa, virkni, öryggi eða samræmi - lækningaígræðslur, loftrýmistengi, sjónfestingar og svipuð forrit. Fyrir ó-mikilvægar víddir, halda stöðluðum vikmörkum kostnaði og afgreiðslutíma lægri en samt skila áreiðanlegum hlutum.