Af hverju venjuleg beygja fellur ekki í flugvélahluta
Títan, ofurblendi og há-ál hefur hvert um sig vandamál. Ti-6Al-4V leiðir hita illa, herðir og elskar að halda sig við verkfærið. Inconel framkallar mikla skurðarkrafta og styttir endingu verkfæra. Jafnvel 7075 ál getur hreyft sig undir klemmuþrýstingi eða afgangsálagi ef ferlinu er ekki stjórnað. Væntingar AS9100 og FAA bæta við öðru lagi: þétt staðsetningarvikmörk, yfirborðsáferð á Ra 0,4–1,6 μm sviðinu og fullur rekjanleiki efnis.
Þrír-ása ferli afhjúpa þessa veikleika fljótt. Margar uppsetningar stafla upp viðmiðunarvillum. Þunnir veggir sveigjast. Djúp holur missa samsvörun. Yfirborðsheilleiki þjáist og þreyta líf minnkar.
Það sem breytist með 5-ás og snúningsmylla
5-ás eða snúnings-mylluvél klárar flesta eiginleika í einni klemmu. Sú eina breyting dregur úr uppsöfnuðum villum og gerir verkfærinu kleift að nálgast hlutinn í betri sjónarhornum. Þunnir veggir haldast stöðugri. Útlínur yfirborð losna af vélinni nær lokafrágangi. Fyrir sviga, flansa, tengi og ákveðna blaðtengda íhluti er munurinn mælanlegur.
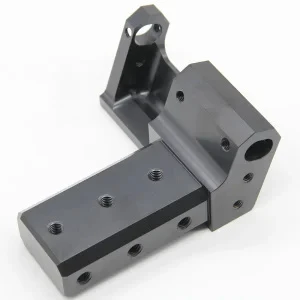
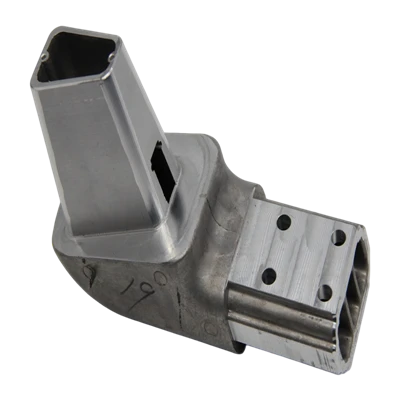
Í reynd, kaupendur að leita að5-ása flugrýmisíhlutir, Aerospace Milled Parts og Tight Tolerance Turned Parts meðhöndla nú samtímis 5-ása getu sem grunnlínu frekar en gott-að hafa.
Efni sem nýtast best af 5-ása vinnu
|
Efni |
Algeng notkun |
Helstu áskoranir |
Hvernig 5-ása hjálpar |
|
Títan (Ti-6Al-4V og svipað) |
Burðarvirki, vélarviðmót |
Hiti, uppbyggður-kantur, vinnuherðing |
Betri afstaða verkfæra og aðgangur að kælivökva bæta yfirborðsgæði og draga úr bjögun |
|
Aerospace ál (7075, 6061) |
Festingar, hús, léttar rammar |
Veggbeygja, kröfur um frágang |
Einstök uppsetning heldur stöðu; meiri hraði heldur yfirborðinu hreinu |
|
Superalloys (Inconel fjölskyldan) |
Heitur-hluti vélbúnaður, há-festingar |
Skurðkraftar, slit á verkfærum |
Stöðugur skurður dregur úr uppsetningu og kemur á stöðugleika í ferlið |
Aerospace Grade Titanium Machining verðlaunar sérstaklega verslanir sem skilja hvernig á að stjórna hita og afgangsálagi frekar en að ýta aðeins erfiðara.
Hvers vegna frumgerð vinna skiptir enn máli
Aerospace forrit fara hægt og kostnaður við seint hönnunarbreytingu er hár. GottFrumgerð CNC Milling Servicesleyfir þér að prófa framleiðslugetu, umburðarlyndi-upp og samsetningu með því að nota ferlislóðir sem geta stækkað síðar. Flestar 5-ása frumgerðir lenda í 5–14 daga glugganum þegar verslunin er sett upp fyrir það. Raunverulegt gildi birtist þegar sama festingarrökfræði, verkfærabrautir og skoðunaráætlun halda áfram í framleiðslu í litlu magni. Sú samfella er það sem kemur í veg fyrir hið klassíska „frumgerð virkaði, framleiðsla mistókst“ vandamálið.
Eitt títan krappi verkefni sýndi mynstrið greinilega. Snemma hlutar leiddu í ljós staðbundin stífleikavandamál sem olli vegghreyfingu umfram þol. Endurskoðuð verkfærabrautarstefna auk lítillar lagfæringar á rúmfræði lagaði vandamálið áður en nokkurt framleiðslutæki var skorið. Að ná því á frumgerðastigi sparaði bæði rusl og tímaáætlun.
Dæmi um tilvik: Títantengi fyrir burðarviðmót
Nýlegt títan tengi krafðist þunnra veggja, nokkurra djúpra hola og mikilvægra mála sem haldið var í ±0,008 mm samkvæmt fullri AS9100 skjölum. Fyrri 3-ása tilraunir þurftu þrjár uppsetningar og áttu enn í erfiðleikum með veggbeygju og holustillingu.
Með því að færa verkið yfir á 5-ása snúnings-millipalla var hægt að klára flesta eiginleika með einni klemmu. Verkfærastígar voru stilltir til að halda skurðkrafti lágum og stöðugum; í-ferlisrannsókn athugaði djúpu götin áður en hluturinn fór úr vélinni. Afrakstur fyrstu-vöru jókst verulega, afhendingardegi haldið og sömu ferlibreytur færðar hreint yfir í fyrstu framleiðslulotuna. Skoðunarskýrslur viðskiptavinarins sem berast voru í samræmi við ferligögnin, sem er niðurstaðan sem í raun byggir upp langtímatraust.
Hvernig á að meta flugsnúningsbirgi
Þegar þú ert að velja CNC beygjuframleiðanda eða flugvélaíhlutaverksmiðju skaltu líta framhjá bæklingnum:
Raunveruleg AS9100 útfærsla-ekki bara vottorðið. Biðjið um nýleg dæmi um FAI og ferlistýringu.
Raunveruleg 5-ása getu og mælifræði (CMM, rannsaka á vél, yfirborðsmæling).
Ættartölu og raðnúmer-stigs rekjanleika.
Sannað hæfni til að fara frá frumgerð til framleiðslu án þess að endurskrifa ferlið.
Tæknileg svörun. Hröð, gagnleg DFM endurgjöf skiptir venjulega meira máli en lægsta einingarverð.
Verslanir sem hreinsa þessar athuganir eru þær sem eru færar um að afhenda nákvæma snúna flugvélahluta í heildsölu í jöfnum gæðum.
Algengar spurningar
Sp.: Hvað er 5-ása CNC beygja og hvernig er það frábrugðið 3-ása?
A: 5-ásar (eða snúnings-mylla) vélar færa verkfærið eða hlutinn yfir fimm ása í einu. Flóknir fletir, horngöt og marg-flöt vinna geta klárað í einni uppsetningu
Sp.: Eru 5-ása flugrýmisíhlutir alltaf dýrari?
A: Vélarhlutfallið er hærra, en færri uppsetningar, betri afrakstur og styttri heildarafgreiðslutími lækkar oft heildarkostnað verksins-sérstaklega á flóknum eða þröngum-hlutum.
Sp.: Hvaða efni eru algeng í geimmalaða og snúna hluta?
A: Títan málmblöndur, 7075 og 6061 ál, ákveðnar ryðfríar tegundir og nikkel-ofur málmblöndur. Rétt verslun þarf bæði ferlaþekkingu og rekjanleikakerfi fyrir efnið sem þú tilgreinir.
Sp.: Hversu langan tíma taka frumgerðir geimferða venjulega?
A: Flókin 5-ása vinna tekur venjulega 5–14 daga eftir efni, rúmfræði og skoðunarkröfum. Einfaldari álhlutar geta verið hraðari þegar afkastageta er til staðar.
Sp.: Er AS9100 krafist?
A: Fyrir flest flugvélbúnað og OEM forrit, já. Jafnvel fyrir fyrstu frumgerðir, að vinna með AS9100 verslun dregur úr skjölum og vinnsluáhættu síðar.
Næsta skref
Ef þú ert með teikningar sem þegar hefur verið hafnað annars staðar, eða þú vilt einfaldlega fá raunhæft mat á afgreiðslutíma og getu, sendu þá skrárnar. Verslun sem getur keyrt sanna 5-ása ferla og viðhaldið ferlistýringu frá fyrstu grein til framleiðslu mun segja þér fljótt hvað er hagnýt og hvað þarf að laga.